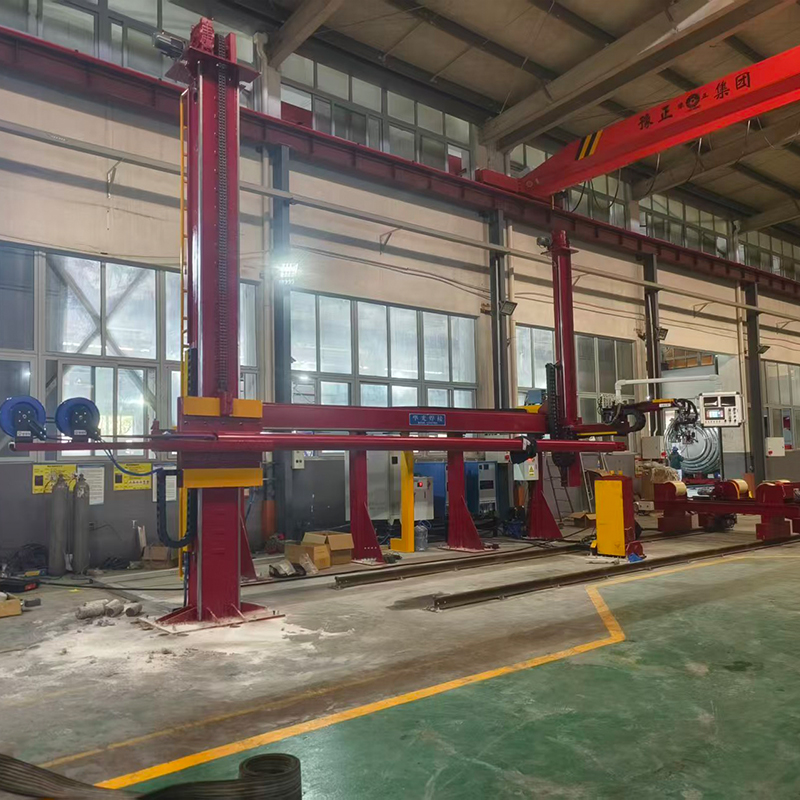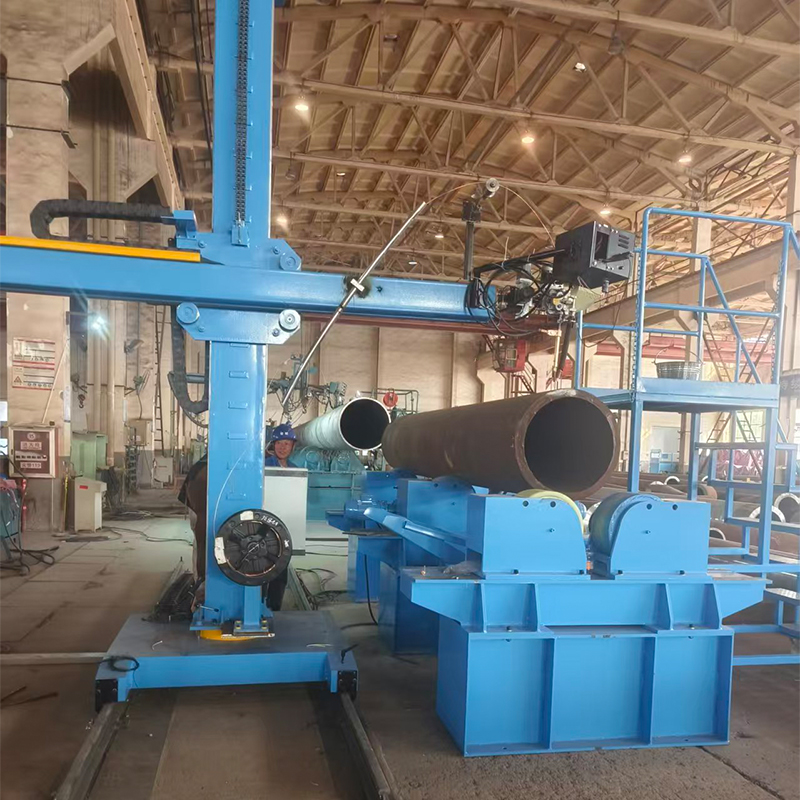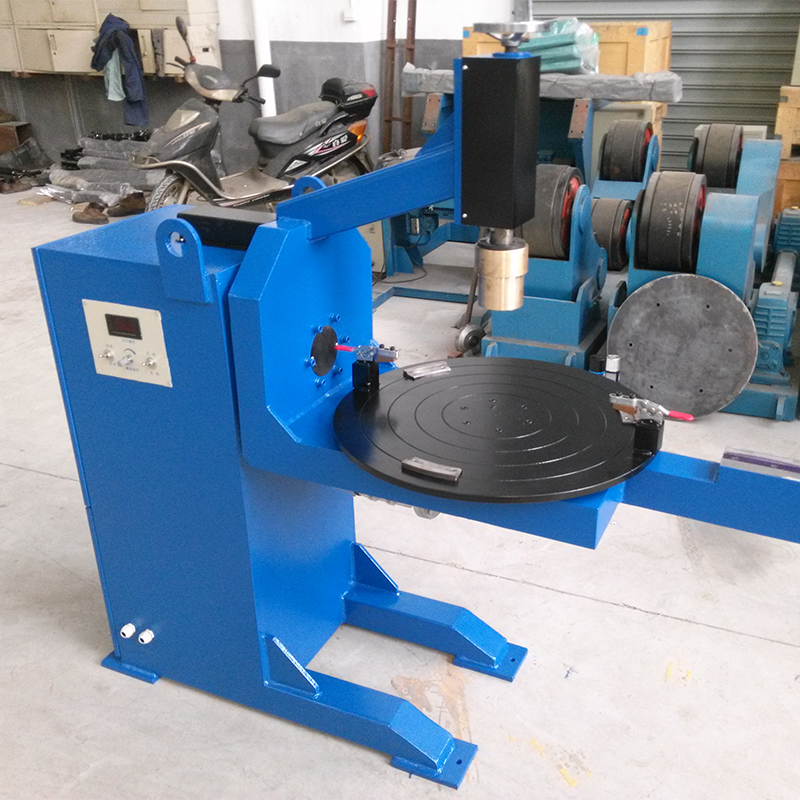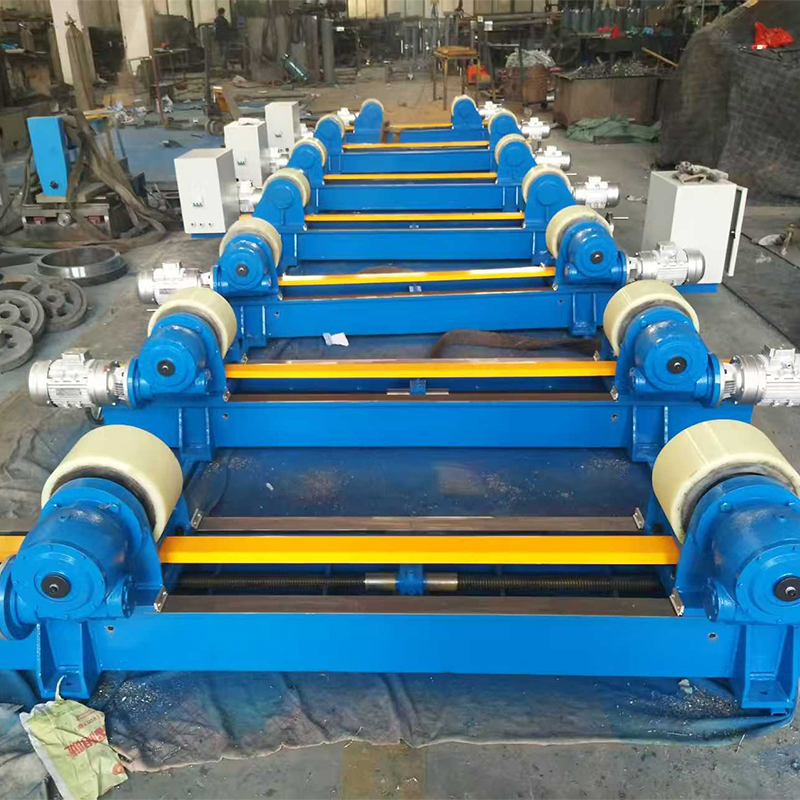
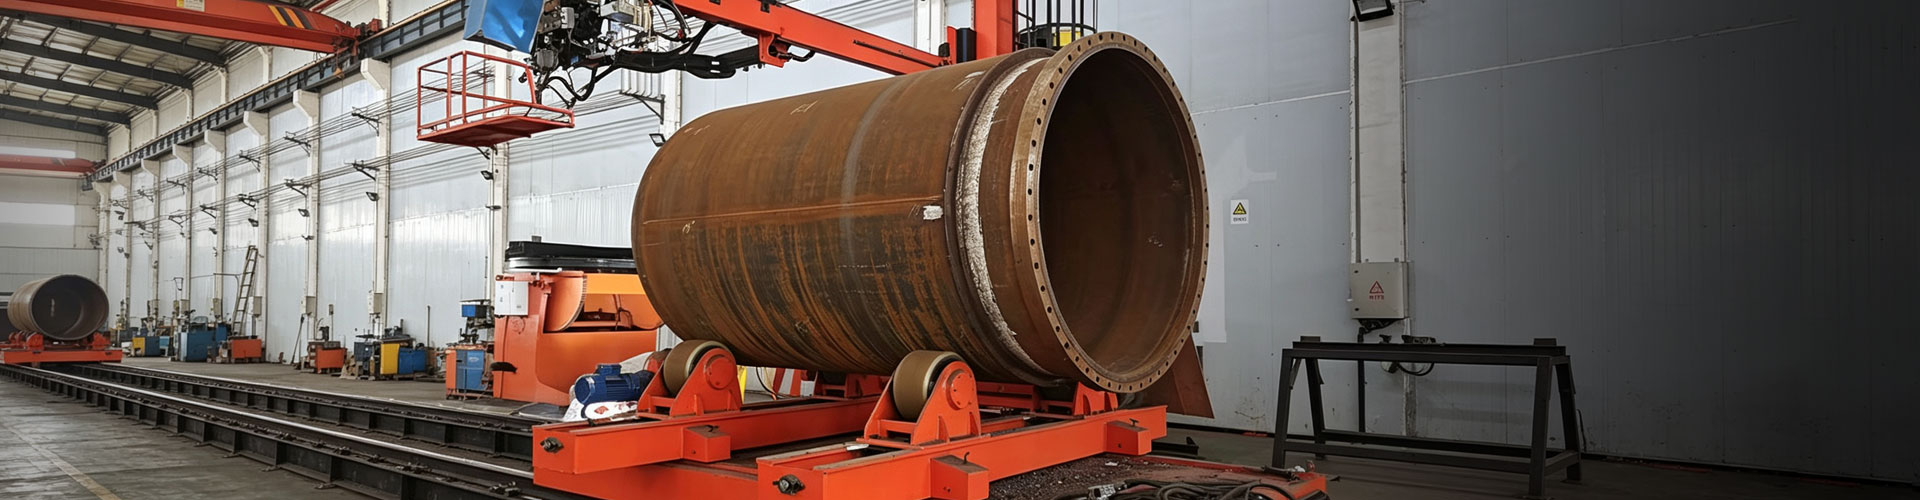
Четырёхроликовый сварочный стенд 2026: цена, выбор — Завод
2026-09-20
- Почему старый двухроликовый станок — это деньги на ветер в 2026 году
- Ловушка «Универсальности»: где кроется подвох
- Рынок России 2026: Кто производит и кому можно доверять?
- На что смотреть при приемке: чек-лист главного инженера
- Сервис и запчасти: главная боль российского заказчика
- Будущее: стоит ли ждать «умных» станков?
Если вы ищете четырёхроликовый сварочный стенд, который не развалится после первой тысячи циклов, приготовьтесь к неприятному сюрпризу: рынок 2026 года переполнен «пустышками». Мы протестировали дюжину моделей от китайских OEM-производителей до европейских брендов, собранных теперь в Турции, и выяснили, что 80% заявленных характеристик — это маркетинговая пыль. В этой статье я не буду рассказывать вам сказки про «инновационные технологии». Я скажу прямо: как выбрать оборудование, которое окупится, а не станет дорогой подставкой для курток в цеху.
Почему старый двухроликовый станок — это деньги на ветер в 2026 году
Давайте честно. Многие заводы до сих пор используют двухроликовые гибочные машины. Дешево. Сердито. Но если вы работаете с тонколистовой сталью (менее 2 мм) или, что хуже, с нержавейкой и алюминием, вы знаете эту боль: «бочкообразность» детали. Ролики давят только в двух точках, и металл течет туда, куда хочет, а не туда, куда нужно чертежу.
Четырёхроликовая система меняет правила игры. Два нижних ролика являются приводными, два верхних — прижимными. Эта геометрия позволяет захватить лист с самого края. Никаких предварительных подгибов. Никаких потерь материала на «мертвых зонах». Но вот тут начинается самое интересное, о чем молчат продавцы.
В 2025-2026 годах мы наблюдаем парадокс. Технологически станки стали сложнее (цифровое управление, датчики положения), но качество сборки узлов упало. Почему? Потому что логистические цепочки изменились. То, что раньше было немецким подшипником SKF, теперь может быть качественным китайским аналогом, а может — дешевым ноунеймом, который рассыплется через полгода. И разница в цене для завода-импортера минимальна, а для вас, покупателя, она критична.
Реальная экономия: математика, которую скрывают менеджеры
Вы думаете, что покупаете станок за 2 миллиона рублей. На самом деле вы покупаете скорость и отсутствие брака. Посчитаем.
- Время на операцию: На двухроликовом станке цикл гибки цилиндра диаметром 1 метр из стали 3 мм занимает около 4-5 минут (с учетом предварительной подгибки краев на прессе). На четырёхроликовом — 1.5 минуты.
- Брак: Ошибка в радиусе на двухроликовом станке требует ручной рихтовки или переката. На четырёхроликовом с ЧПУ точность позиционирования верхних роликов дает повторяемость +/- 0.5 мм.
Если ваша загрузка составляет более 20 часов в неделю, четырехроликовый станок окупает себя за 8-10 месяцев только за счет экономии фонда оплаты труда слесарей. Если меньше — задумайтесь. Возможно, вам хватит хорошего ручного вальца.
Ловушка «Универсальности»: где кроется подвох
Самая большая ошибка при выборе — верить в универсальность. Вам будут продавать модель, которая гнет и 0.5 мм, и 40 мм. Не верьте. Или, точнее, верьте, но с огромной оговоркой.
Чтобы гнуть толстый лист, нужна чудовищная жесткость станины и мощный редуктор. Чтобы гнуть фольгу или тонкую нержавейку без следов от роликов, нужна идеальная шлифовка поверхности валов и ювелирная настройка давления. Станок, который пытается делать всё сразу, обычно делает всё средне.
Мой совет: определите 80% ваших типовых задач. Если это трубы для заборов и резервуары из черной стали 2-3 мм — берите «рабочую лошадку» с усиленными редукторами. Если вы делаете декоративные элементы из полированной нержавейки — вам нужен станок с полированными валами и, желательно, с возможностью установки пластиковых накладок, чтобы не оставить вмятин.
Проблема, о которой не пишут в буклетах: «Эффект конуса»
Даже в дорогих четырёхроликовых станках есть конструктивная особенность, которая бесит операторов. При гибке конусов (например, для переходников в вентиляции) верхние ролики должны двигаться независимо или под углом. В бюджетных моделях 2026 года эта функция часто реализована через «костыли» — ручную регулировку, которая сбивается каждые полчаса.
Если вам часто нужно гнуть конусы, обратите внимание на наличие отдельного привода для бокового позиционирования верхних роликов. Если его нет, готовьтесь к тому, что ваш лучший мастер будет тратить половину смены на борьбу с геометрией, а не на работу.
Рынок России 2026: Кто производит и кому можно доверять?
Ситуация на рынке кардинально изменилась за последние два года. Европейские бренды (Faccin, MG, Davi) либо ушли, либо поставляются по серым схемам с наценкой 200-300% и отсутствием гарантии. Что осталось?
- Китайские бренды «премиум-сегмента». Это не тот Китай с Alibaba за копейки. Это заводы, которые ранее делали OEM для Европы. Они предлагают отличное соотношение цены и качества. Но! Запчасти нужно заказывать заранее. Срок поставки подшипника или платы управления может составлять 2-3 месяца.
- Российская сборка (Китай + РФ). Многие заводы в регионах (Челябинск, Тула, Краснодар) собирают станки из китайских комплектующих, но добавляют свою станину (часто более массивную и надежную) и русифицируют систему управления. Это самый разумный выбор для среднего бизнеса. Вы получаете гарантию здесь и сейчас, а не «где-то там».
- Остатки европейского оборудования. Можно найти новые станки на складах, ввезенные до санкций. Цена высокая, но качество эталонное. Риск один: если сломается уникальная плата управления, ремонт может быть невозможен.
Я лично рекомендую смотреть в сторону локальных сборщиков, которые используют проверенные китайские гидравлические станции и собственные системы ЧПУ на базе промышленных контроллеров. Да, интерфейс может выглядеть проще, чем у Siemens, но его легче починить в условиях российской действительности.
Цены: чего ждать в 2026 году?
Цены на четырёхроликовый сварочный стенд (или правильнее — листогибочный станок, так как сварка здесь вторична или отсутствует в классическом понимании вальцовки) сильно зависят от толщины листа и длины вальцев.
| Тип оборудования | Толщина листа (сталь) | Длина вальцев | Ориентировочная цена (руб.) | Комментарий |
|---|---|---|---|---|
| Бюджетный (Китай/РФ сборка) | до 2 мм | 1500 – 2000 мм | 800 000 – 1 200 000 | Для легких работ, рекламы, вентиляции. |
| Средний класс (Индустриальный) | до 4-6 мм | 2500 – 3000 мм | 2 500 000 – 4 000 000 | Золотая середина для металлоконструкций. |
| Тяжелый класс (Гидравлический) | до 12-20 мм | 3000+ мм | 6 000 000+ | Для судостроения, крупных резервуаров. |
| Европейский бренд (параллельный импорт) | Аналогично | Аналогично | x2.5 от цены РФ | Переплата за бренд и риски сервиса. |
Обратите внимание: цены указаны «на полу» с НДС. Доставка и шеф-монтаж обычно оплачиваются отдельно и могут составлять до 10-15% от стоимости.
На что смотреть при приемке: чек-лист главного инженера
Не подписывайте акт приема-передачи, пока не сделаете следующее. Менеджеры будут торопить, говорить, что «все настроено на заводе». Игнорируйте их.
1. Проверка параллельности валов
Возьмите лист металла той толщины, на которую рассчитан станок. Прокатайте его. Измерьте толщину получившегося цилиндра в трех сечениях: слева, справа и посередине. Разброс не должен превышать 0.5-1 мм. Если слева цилиндр уже, чем справа — валы перекошены. Это брак сборки или неправильная регулировка.
2. Тест на «проскальзывание»
Попробуйте согнуть лист с максимальным усилием. Слушайте звук. Если слышен скрежет или визг — ролики проскальзывают. Это значит, что давление прижимных роликов недостаточно или поверхность валов загрязнена. Для новых станков это недопустимо.
3. Электроника и ЧПУ
Включите станок. Погоняйте ролики вперед-назад в холостом режиме. Нет ли рывков? Плавно ли меняется скорость? Проверьте аварийную кнопку. Она должна останавливать станок мгновенно, а не через полсекунды. В 2026 году многие дешевые модели экономят на контакторах, и это вопрос безопасности ваших работников.
4. Качество сварных швов станины
Переверните защитные кожухи (если возможно) или загляните внутрь. Швы станины должны быть проварены качественно, без раковин. Станина испытывает колоссальные нагрузки на кручение. Плохой шов — трещина через год работы.
Сервис и запчасти: главная боль российского заказчика
Покупая станок, вы покупаете не железо, а возможность его обслуживать. Задайте поставщику три вопроса, и по его ответам вы поймете, стоит ли с ним работать:
- «Есть ли у вас склад запчастей в РФ?» Если ответ «мы заказываем из Китая за 2 недели», бегите. В реальности это 2 месяца таможни и логистики.
- «Предоставляете ли вы электрические схемы и PLC-логику?» Если нет, вы становитесь заложником сервисной службы поставщика. Любой сбой датчика превратится в простой длиной в неделю. Вы должны иметь возможность дать схему местному электрику.
- «Какова стоимость годового ТО?» Узнайте цену на замену масла в редукторах, фильтров и смазку. Это скрытые расходы.
Моя практика показывает, что компании, которые сами осуществляют сборку в России, имеют запас ходовых частей (подшипники, уплотнения, датчики) на своих складах. Это критически важно зимой, когда логистика из Азии замедляется.
Будущее: стоит ли ждать «умных» станков?
Маркетологи трубят про Industry 4.0, IoT и облачное управление. Для 95% российских металлообрабатывающих предприятий в 2026 году это шум. Вам не нужно, чтобы станок отправлял отчеты в облако. Вам нужно, чтобы он гнул трубу.
Однако, есть одна технология, которая действительно полезна: автоматическая компенсация прогиба валов. В длинных станках (более 3 метров) валы под нагрузкой изгибаются, и цилиндр получается бочкообразным (толще посередине). Системы компенсации (поддомкрачивание валов снизу) решают эту проблему. Если вы выбираете станок длиной более 2.5 метров, наличие такой системы обязательно. Без неё вы будете вручную подкладывать прокладки, что убивает производительность.
Итоговый вердикт
Выбор четырёхроликового сварочного стенда в 2026 году — это не поиск самого дешевого варианта. Это поиск баланса между доступностью сервиса и технической достаточностью.
Если вы малый бизнес и делаете простые изделия — берите российскую сборку с китайской начинкой, но требуйте наличия запчастей на складе. Если вы крупный завод с серийным производством — смотрите в сторону тяжелых гидравлических моделей с системой компенсации прогиба, даже если придется переплатить за бренд или сложную логистику.
И помните: самый дорогой станок — это не тот, который дорого стоил при покупке. А тот, который простаивает, потому что к нему нельзя купить подшипник.
Не ленитесь. Съездите в цех к поставщику. Попросите включить станок. Потрогайте металл. Послушайте звук редуктора. Ваши руки и уши скажут вам больше, чем любой красивый PDF-каталог.