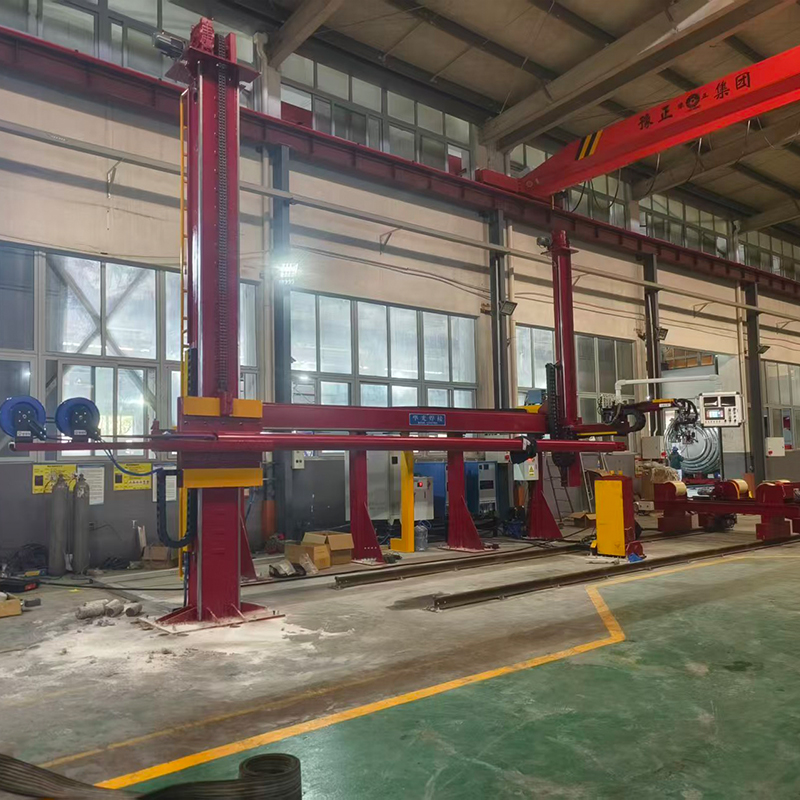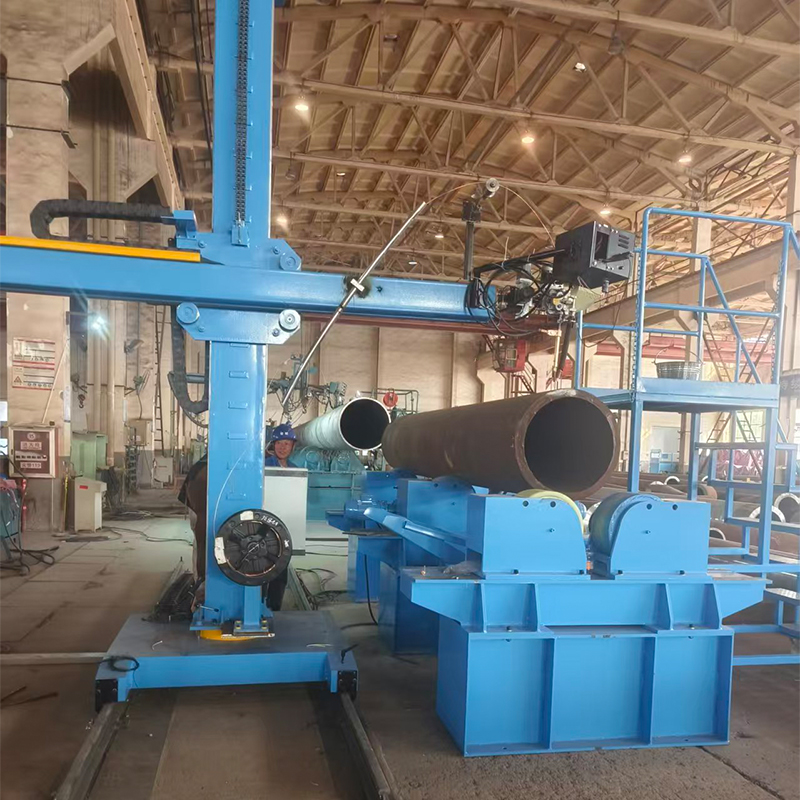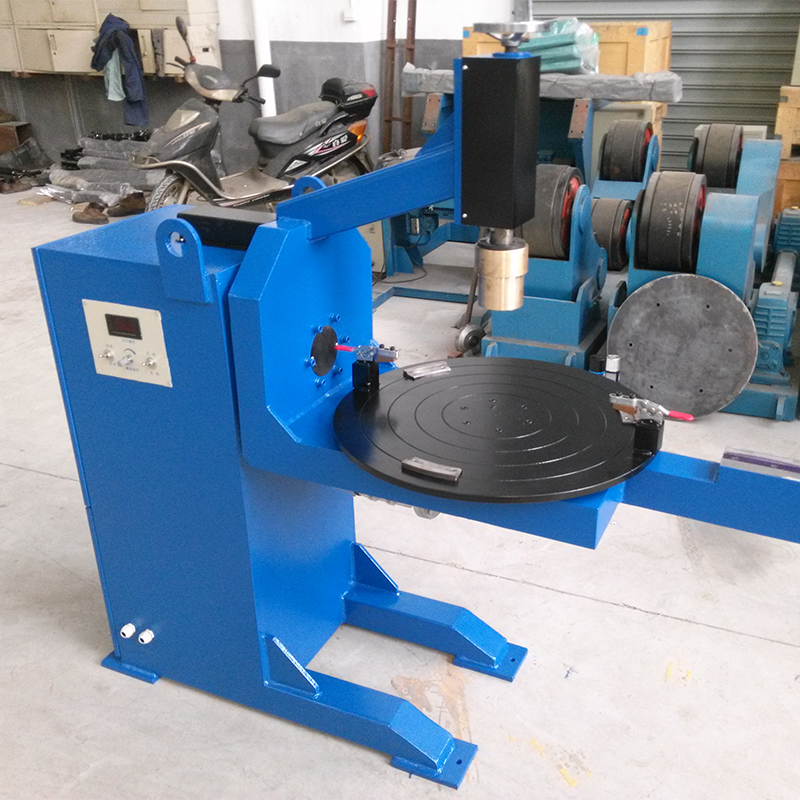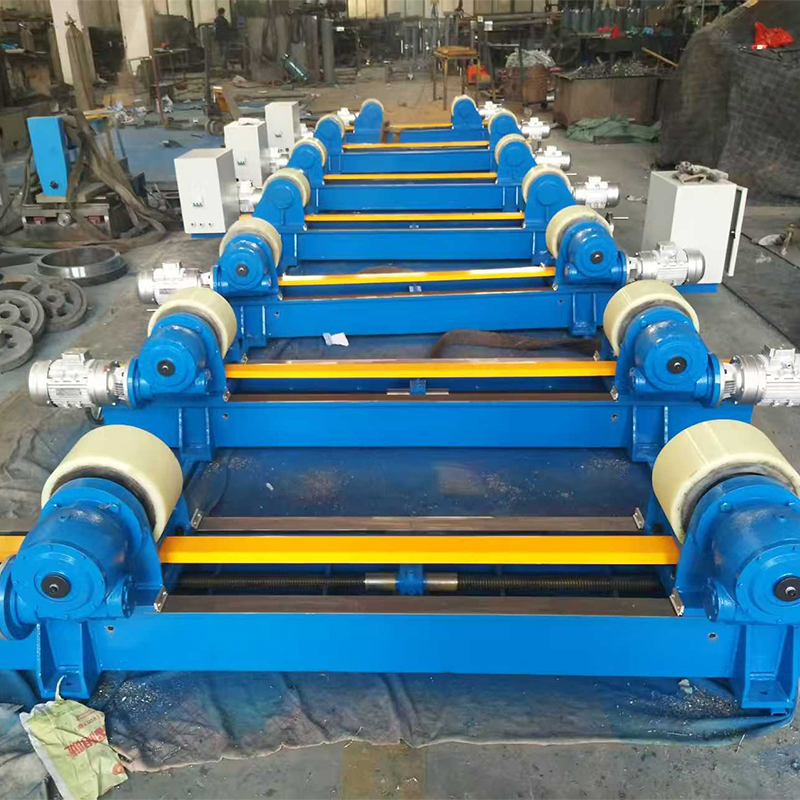
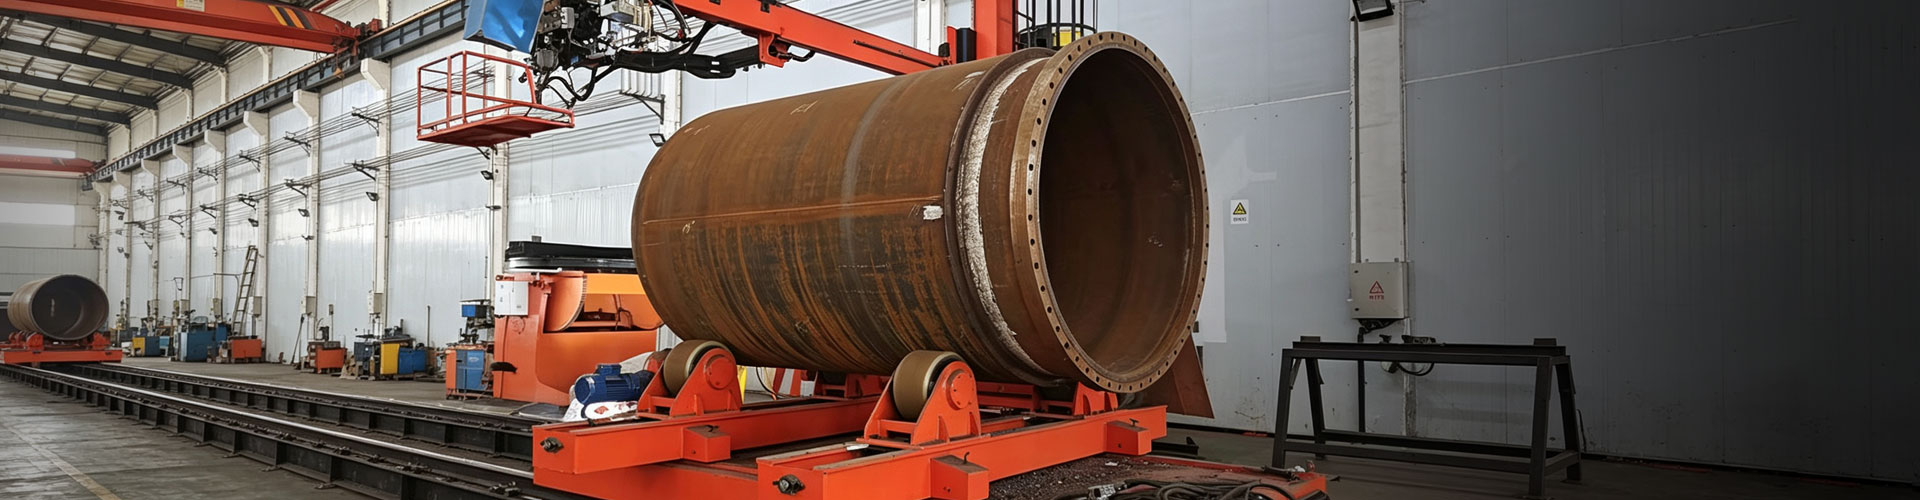
Тяжёлый сварочный позиционер: цена 2026, обзор — Завод
2026-09-26
- Почему старые критерии выбора больше не работают в 2026 году
- Технический разбор: на что смотреть в паспорте устройства
- Рынок 2026: Кто производит и кому можно доверять?
- Ценообразование: почему цены растут и чего ждать дальше
- Чек-лист перед подписанием договора
- Заключение: баланс между риском и выгодой
Если вы ищете тяжёлый сварочный позиционер: цена 2026, обзор — Завод, то, скорее всего, уже устали от бесконечных каталогов, где цифры взяты «с потолка», а технические характеристики скопированы с brochures десятилетней давности. Давайте будем честны: рынок промышленного оборудования в России сейчас — это минное поле. С одной стороны — дефицит качественных европейских компонентов, с другой — наплыв китайских аналогов, качество которых варьируется от «неплохо для своей цены» до «опасно для жизни». Я потратил последние три месяца, объезжая производственные площадки от Челябинска до Санкт-Петербурга, чтобы понять, что на самом деле скрывается за ценниками 2026 года.
Эта статья не для тех, кто хочет купить «что-нибудь подешевле». Она для главных инженеров, технологов и владельцев заводов, которые понимают: ошибка в выборе поворотного стола для сварки тяжёлых конструкций стоит дороже, чем сам стол. Мы разберём реальные цены, скрытые расходы на сервис и, главное, ту самую «ловушку», в которую попадают 80% закупщиков.
Почему старые критерии выбора больше не работают в 2026 году
Ещё пять лет назад выбор тяжёлого позиционера сводился к трём параметрам: грузоподъёмность, диаметр стола и наличие сертификата. Сегодня этого катастрофически мало. Рынок изменился структурно. Уход крупных западных брендов (вроде Lincoln Electric или ESAB в их премиальных линейках автоматики) создал вакуум, который заполняется неравномерно.
Главная проблема 2026 года — это не отсутствие железа. Железа полно. Проблема в интеграции и программном обеспечении. Тяжёлый позиционер сегодня — это не просто редуктор и двигатель. Это узел, который должен идеально синхронизироваться со сварочным источником, часто китайским или российским (например, «Интелмаш» или адаптированные Jasic), через протоколы, которые раньше были стандартом де-факто, а теперь стали полем битвы совместимости.
Вы можете купить отличный механический стол на 10 тонн. Но если его контроллер не может стабильно держать скорость вращения при изменении нагрузки (а при сварке масса детали меняется из-за наплавления металла, плюс влияние гравитации при повороте), вы получите шов низкого качества. И никакая квалификация сварщика это не исправит.
Реальная стоимость владения: считаем не только цену покупки
Когда вы видите в коммерческом предложении цену в 3.5 миллиона рублей за тяжёлый позиционер, это лишь верхушка айсберга. В 2026 году структура расходов сместилась. Давайте посмотрим правде в глаза: логистика и комплектующие подорожали, но сервис стал ещё более критичным фактором.
В таблице ниже я привожу сравнительный анализ реальных затрат на три типа оборудования, доступных на российском рынке в начале 2026 года. Цифры основаны на средних показателях по сделкам, прошедшим в четвёртом квартале 2025 года.
| Параметр | Китайский OEM (без бренда) | Российская сборка (локализованная) | Остатки европейских брендов / Премиум Азия |
|---|---|---|---|
| Базовая цена (грузоподъёмность 5-10 т) | 2.8 – 3.5 млн руб. | 4.2 – 5.5 млн руб. | 7.0 – 9.5 млн руб. |
| Срок поставки | 2-4 месяца (нестабильно) | 3-6 недель | В наличии или 8+ недель |
| Стоимость шеф-монтажа и ПНР | От 300 тыс. руб. (часто отдельно) | Включено в базу | От 500 тыс. руб. |
| Доступность запчастей (редуктор, привод) | Низкая (ждём из КНР 2-3 мес.) | Высокая (склады в РФ) | Средняя (параллельный импорт) |
| Риск простоя из-за ПО | Высокий (проблемы с синхронизацией) | Средний (адаптировано под местные источники) | Низкий |
Обратите внимание на последний пункт. Риск простоя из-за программного сбоя — это то, о чём вам не скажут менеджеры по продажам. Китайские контроллеры часто имеют «сырую» прошивку, которая плохо работает с русскоязычным интерфейсом или специфическими настройками дугового процесса. Российские производители, такие как заводы в Екатеринбурге или Туле, сейчас активно дорабатывают свои блоки управления, и это их главное конкурентное преимущество.
Технический разбор: на что смотреть в паспорте устройства
Давайте спустимся с небес маркетинга на бетон цеха. Вы выбираете тяжёлый сварочный позиционер. Вот параметры, которые действительно имеют значение, и которые чаще всего игнорируются.
1. Жёсткость конструкции и люфты
При работе с деталями весом от 3 тонн инерция становится вашим врагом. Если позиционер имеет даже микроскопические люфты в червячной передаче, при реверсе (смене направления вращения) возникнет рывок. Для роботизированной сварки это смертельно. Для ручной сварки в углекислоте — критично, так как сварщик потеряет ванну.
Совет эксперта: Требуйте protokol испытаний на холостом ходу с полной нагрузкой. Обратите внимание не на максимальную скорость, а на минимальную. Качественный тяжёлый позиционер должен уверенно держать скорость 0.1–0.2 оборота в минуту без рывков. Если на этой скорости двигатель «захлёбывается» или дергается — откажитесь от покупки.
2. Тип привода и перегрузочная способность
В 2026 году большинство бюджетных моделей используют стандартные асинхронные двигатели с частотными преобразователями. Это нормально. Но для тяжёлых условий (ударные нагрузки, неравномерное распределение массы детали) лучше искать модели с сервоприводами или двигателями постоянного тока с независимым возбуждением, если они ещё доступны.
Ключевой момент — коэффициент перегрузки. При сварке массивных деталей центр тяжести смещается. В определённый момент момента нагрузки на вал может превысить номинальный в 1.5–2 раза. Дешёвые редукторы (особенно китайские no-name) в этот момент могут выйти из строя. Ищите указание класса прочности редуктора. Если в паспорте написано просто «червячный редуктор» без указания марки стали шестерён — это красный флаг.
3. Система крепления и универсальность
Заводской позиционер часто поставляется с фиксированными прижимами. Это ошибка. В реальном производстве номенклатура деталей меняется каждые полгода. Вам нужна система быстрой переналадки. Наличие Т-образных пазов на столе — обязательно. Но ещё лучше, если производитель предлагает модульные кулачковые патроны или гидравлические зажимы в качестве опции.
Проверьте высоту оси вращения. Стандарт — 1000–1200 мм от пола. Если у вас в цеху уже есть манипуляторы или роботы, убедитесь, что кинематика позиционера совпадает с их рабочей зоной. Ошибка в 10 см по высоте может сделать невозможным использование автоматической сварочной головки.
Рынок 2026: Кто производит и кому можно доверять?
Ситуация с производителями в России стабилизировалась, но стала более фрагментированной. Можно выделить три основные группы поставщиков тяжёлых позиционеров.
Группа А: Крупные машиностроительные заводы (Урал, Сибирь).
Это предприятия с советским наследием, которые модернизировали линии. Их плюс — металл. Они льют корпуса редукторов и варят рамы сами, контролируя качество стали. Минус — консервативность электроники. Часто они ставят простые решения, которые надёжны, но функционально ограничены. Цена высокая, но обоснованная долговечностью.
Группа Б: Сборщики из Китая (Москва, СПб, Краснодар).
Эти компании заказывают OEM-продукцию в Китае, наносят свой логотип и занимаются продажей. Качество сильно зависит от конкретного завода-партнёра в КНР. Некоторые из них научились очень жёстко контролировать качество, другие просто везут всё подряд. Здесь важно знать имя конкретного интегратора. Покупать «ноунейм» у перекупщика на Avito или Alibaba для тяжёлого производства — самоубийство.
Группа В: Инжиниринговые бюро и кастомные решения.
Небольшие компании, которые проектируют позиционеры под конкретную задачу заказчика. Это лучший вариант, если у вас нестандартная геометрия деталей (например, длинные валы или эксцентричные конструкции). Они дороже в единице продукции, но дешевле в итоге, так как решают проблему точности.
Ловушка «Импортозамещения»
Будьте осторожны с терминологией. Многие российские заводы сейчас заявляют о 100% локализации. На деле это часто означает, что рама сварена в Туле, а редуктор, двигатель и плата управления — из Китая. И это нормально! Главное — чтобы инженерная мысль, настройка и гарантийная поддержка были местными. Если у вас сломалась плата, вы должны иметь возможность получить новую за 3 дня из Москвы, а не ждать её 2 месяца из Шэньчжэня.
Я видел случаи, когда предприятия покупали дешёвые китайские позиционеры напрямую, экономя до 40%. Через год они теряли эти деньги на простое, потому что не могли найти специалиста, способного перепрошить контроллер, который перестал видеть датчик положения.
Ценообразование: почему цены растут и чего ждать дальше
Прогноз на остаток 2026 года неоднозначен. С одной стороны, курс рубля стабилизируется (относительно), что удешевляет импорт комплектующих. С другой — растёт стоимость логистики и дефицит квалифицированных кадров на самих заводах-производителях.
Ожидайте, что цены на тяжёлые позиционеры (грузоподъёмность свыше 5 тонн) вырастут ещё на 10–15% к концу года. Это связано с удорожанием подшипников качения и специальных сталей для шестерён. Если вам нужно оборудование, лучше заключать договор фиксации цены сейчас, даже если отгрузка планируется через полгода.
На что влияет цена?
- Тип редуктора: Червячные дешевле, но менее эффективны при высоких нагрузках. Планетарно-червячные — дороже, но компактнее и надёжнее.
- Электроника: Европейские компоненты (если найдёте) добавят к цене 30–50%. Китайские топ-бренды (Inovance, Delta) — оптимальный баланс.
- Грузоподъёмность: Шаг цены нелинеен. Переход от 5 т к 10 т увеличивает цену не в 2 раза, а в 2.5–3 раза из-за необходимости усиления всей кинематической цепи.
Чек-лист перед подписанием договора
Прежде чем отправить заявку в отдел закупок, пройдитесь по этому списку. Он спасёт вам нервы и бюджет.
- Запросите схему электрических подключений. Покажите её вашему главному энергетику. Совместима ли она с вашими сетями? Есть ли защита от помех (важно для сварки)?
- Уточните условия гарантии на редуктор. Часто гарантия на электронику — 1 год, а на механику — 2–3 года. Но в гарантии есть мелкий шрифт: «при соблюдении режима обслуживания». Требуйте чёткий регламент замены масла.
- Проверьте наличие сервиса в вашем регионе. Если завод находится в другом конце страны, есть ли у них партнёры рядом с вами? Или они будут присылать своего инженера за ваш счёт? Командировочные расходы специалиста могут съесть всю экономию.
- Попросите контакты действующих клиентов. Не тех, кто указан на сайте в разделе «Наши партнёры», а реальных пользователей. Позвоните им. Спросите: «Что ломалось чаще всего?». Ответ вас удивит.
Заключение: баланс между риском и выгодой
Выбор тяжёлого сварочного позиционера в 2026 году — это не поиск самого дешёвого варианта. Это поиск наиболее предсказуемого партнёра. Рынок перенасыщен предложениями, но голоден в качественном сервисе.
Моя рекомендация? Смотрите в сторону российских производителей, которые открыто декларируют использование китайских комплектующих высокого уровня, но обеспечивают собственную сборку, настройку ПО и склад запасных частей в РФ. Избегайте «серых» поставок напрямую из Китая, если у вас нет своего сильного отдела ВЭД и штата инженеров, способных ремонтировать электронику на компонентном уровне.
Цена ошибки слишком высока. Тяжёлый позиционер — это сердце вашего сварочного участка. Если оно бьётся неровно, весь организм производства будет хромать. Не экономьте на этапе выбора. Потратьте время на аудит производителя. В долгосрочной перспективе это окупится с лихвой.
И помните: лучший позиционер — тот, о котором вы вспоминаете только тогда, когда меняете масло в редукторе по плану. Всё остальное — головная боль.