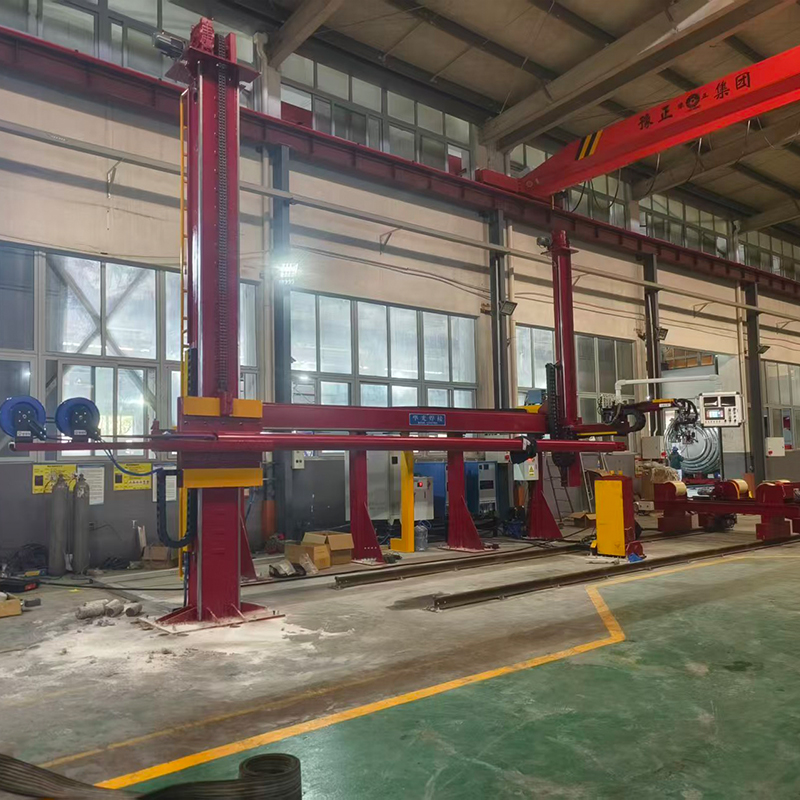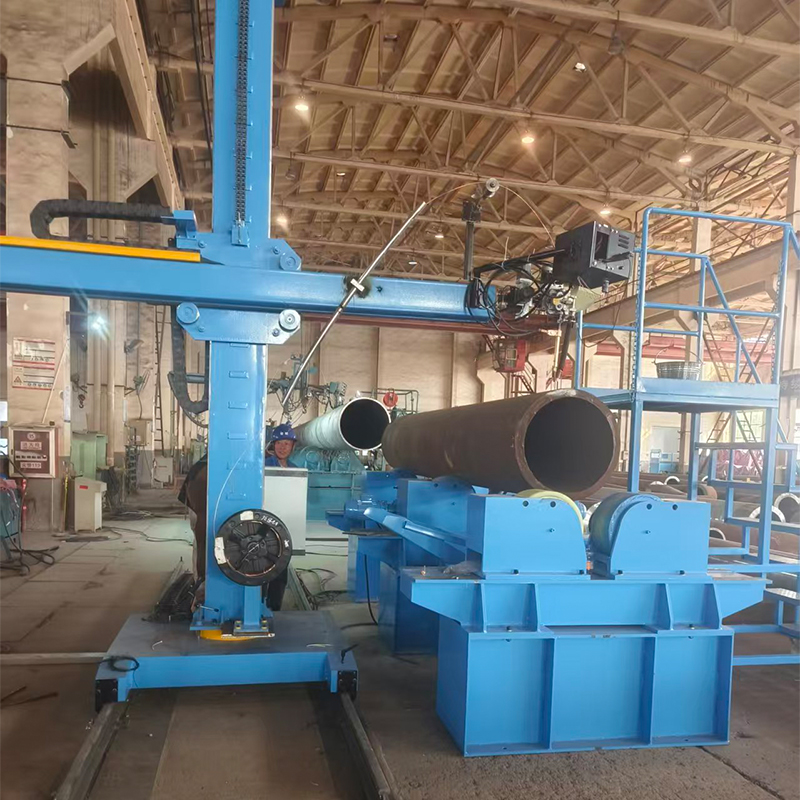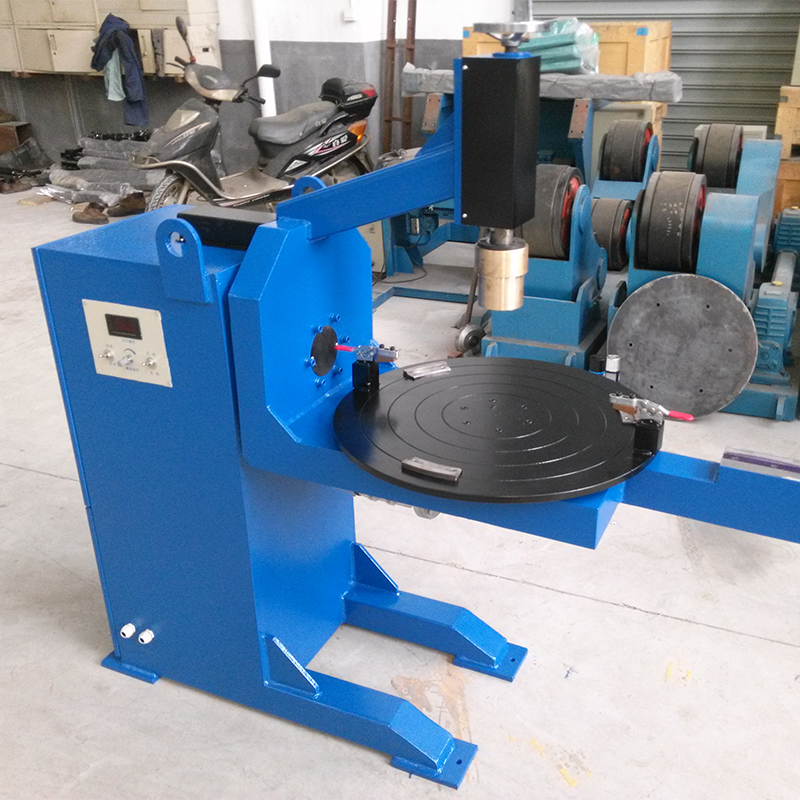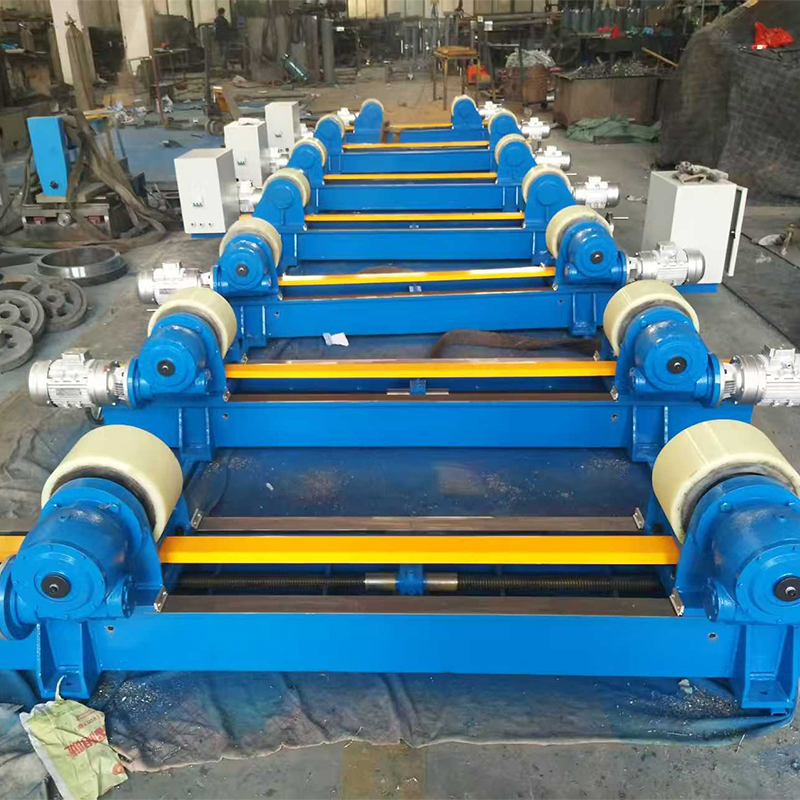
Тяжёлая система сварочного позиционера: цена и обзор 2026 – Завод
2026-09-23
- Почему старые критерии выбора больше не работают в 2026 году
- Анализ рынка: кто выживает, а кто исчезает
- Технические параметры: на что смотреть в спецификации 2026
- Ценообразование: сколько стоит тяжёлая система сварочного позиционера в 2026?
- Рекомендации по выбору поставщика: чек-лист для главного инженера
- Перспективы: что будет дальше?
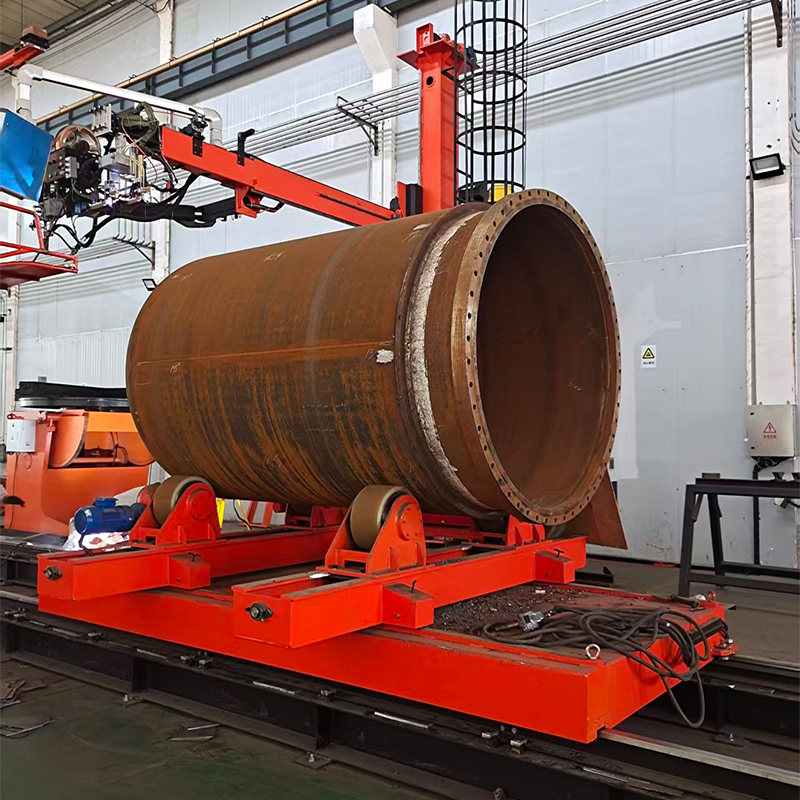
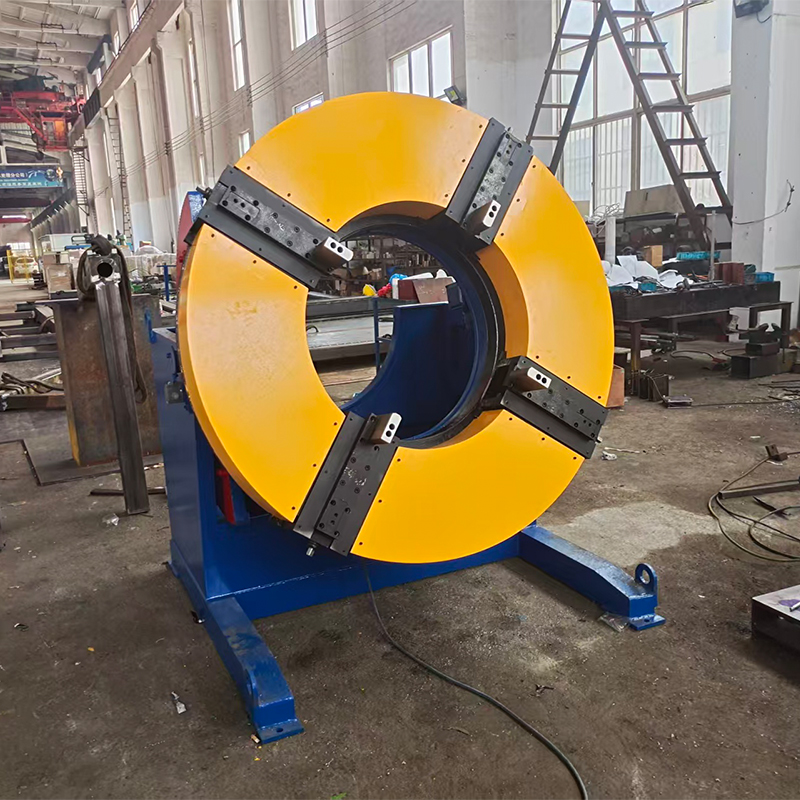
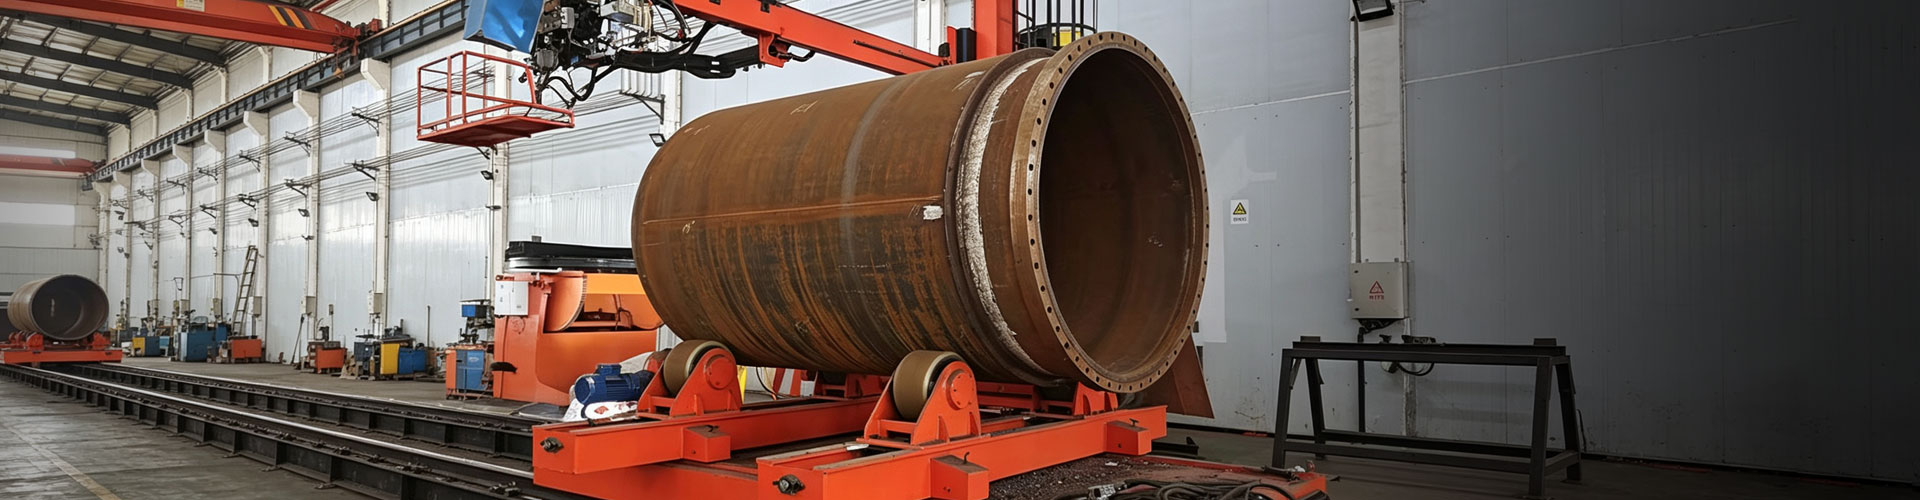
Честно говоря, рынок промышленного оборудования в России к началу 2026 года переживает странный период. С одной стороны — дефицит качественных европейских комплектующих, с другой — агрессивный маркетинг новых азиатских и отечественных брендов, которые обещают «аналоги» за полцены. В этом хаосе особенно сложно разобраться тем, кто занимается тяжелым машиностроением. Тяжёлая система сварочного позиционера — это не просто станок, это сердце производственной линии, и ошибка в выборе здесь стоит не рублей, а месяцев простоя. Мы протестировали актуальные предложения на рынке, поговорили с главными инженерами крупных заводов Урала и Сибири, и готовы дать сухой, лишенный рекламной шелухи обзор того, что реально можно купить и эксплуатировать в российских реалиях сегодня.
Почему старые критерии выбора больше не работают в 2026 году
Еще три года назад выбор позиционера для тяжелых конструкций (труб большого диаметра, сосудов высокого давления, элементов мостовых ферм) сводился к сравнению характеристик KUKA, Fronius или Lincoln Electric. Сегодня этот подход мертв. Если вы попытаетесь заказать сервисное обслуживание немецкого оборудования через официальные каналы, вы, скорее всего, услышите тишину в ответ или получите предложение ждать запчасти полгода.
Что изменилось? Логистика и поддержка. Теперь ключевой вопрос не «какой у него крутящий момент», а «где лежит склад запасных редукторов в пределах РФ». Тяжёлая система сварочного позиционера теперь оценивается по критерию ремонтопригодности «здесь и сейчас». Инженеры всё чаще смотрят в сторону решений, где механика максимально унифицирована с доступными на рынке компонентами, а электроника имеет открытые протоколы или локализированную прошивку.
Мы видим тренд на модульность. Заводы-изготовители в Татарстане и Челябинской области научились варить станины не хуже европейских коллег, но их слабое место всегда было в системе управления. В 2025-2026 годах этот разрыв сократился благодаря внедрению российских ПЛК (программируемых логических контроллеров) и адаптации китайских сервоприводов под наши задачи. Но дьявол, как всегда, кроется в деталях.
Скрытая угроза: проблема синхронизации в тяжелых системах
Давайте будем откровенны. Большинство проблем при сварке крупных узлов возникает не из-за качества шва, а из-за микро-рассинхронизации вращения. Когда вы работаете с массой в 10-20 тонн, инерция становится вашим врагом. Дешевые системы позиционирования грешат тем, что при остановке или изменении скорости происходит «провисание» или рывок. Для роботизированной сварки это фатально.
В современных тяжелых позиционерах критически важна наличие активной обратной связи по положению, а не просто по скорости. Если в спецификации вы видите только энкодер на двигателе, бегите. Вам нужен абсолютный энкодер на выходном валу поворотного стола. Это удорожает систему на 15-20%, но спасает от брака, стоимость которого может превысить цену самого станка.
Анализ рынка: кто выживает, а кто исчезает
Рынок тяжёлых сварочных позиционеров в России сейчас четко сегментирован. Мы можем выделить три основные группы поставщиков, каждая из которых имеет свои плюсы и, что важнее, минусы.
- Остатки западного парка и «серый» импорт. Да, оборудование привозят. Но гарантия на него условна. Вы покупаете «железо» без права на официальную техподдержку. Это вариант для компаний, имеющих свой сильный штат электромехаников, способных перепаять плату управления или подобрать аналог подшипника самостоятельно.
- Китайские бренды первого эшелона (Huawei Robotics, Effort, различные OEM-заводы). Качество выросло катастрофически быстро. Если в 2020 году китайский позиционер воспринимался как лотерея, то в 2026 году это стандарт отрасли. Главное — правильно выбрать интегратора, который настроит систему под ваши ГОСТы и требования безопасности.
- Российские производители (Заводы Урала, Сибири, Центрального региона). Их главное преимущество — металл. Станины льют и варят качественно, с запасом прочности. Слабое место — софт. Однако многие начали ставить российские контроллеры (например, на базе ОВЕН или собственных разработок), что решает проблему санкционных рисков.
Интересный факт: многие «российские» позиционеры внутри содержат китайские сервомоторы и редукторы. И это нормально. Глобальная кооперация никуда не делась, она просто сменила вектор. Важно, чтобы сборка и финальная калибровка проводились здесь, с учетом наших температурных режимов и качества электросетей.
Технические параметры: на что смотреть в спецификации 2026
Не верьте маркетинговым буклетам. Запросите у продавца реальную диаграмму нагрузок. Для тяжелой системы сварочного позиционера критичны следующие параметры, которые часто указывают «оптимистично»:
Грузоподъемность с эксцентриситетом. Производитель может заявить 5 тонн. Но это при идеальной центровке. В реальности вы будете варить трубу, центр тяжести которой смещен. Реальная грузоподъемность падает на 30-40% при наличии эксцентриситета. Всегда берите запас минимум в 1.5 раза от массы вашего изделия.
Жесткость конструкции. Попросите показать чертеж станины. Тонкостенные профили — это путь к вибрациям при сварке. Тяжелая система должна быть массивной. Чугунная отливка или сварная конструкция из толстостенного швеллера предпочтительнее алюминиевых компромиссов.
Скорость вращения и её стабильность. Для ручной сварки достаточно 0.5-2 об/мин. Для автоматической — нужна плавность на скоростях до 5-10 об/мин с точностью поддержания ±0.5%. Обратите внимание на наличие функции «мягкого старта» и «мягкой остановки», чтобы избежать инерционных рывков.
| Параметр | Бюджетный сегмент (Китай/РФ) | Премиум сегмент (Азия/Локализованные EU) | Комментарий эксперта |
|---|---|---|---|
| Тип привода | Червячный редуктор + AC мотор | Сервопривод + Планетарный редуктор | Сервопривод дает лучшую динамику, но дороже в ремонте. |
| Точность позиционирования | ± 1 градус | ± 0.1 градуса | Для роботизированной сварки нужна высокая точность. |
| Управление | Кнопки / Простой ПЛК | Сенсорная панель / Интеграция с ROS | Проверяйте совместимость с вашим сварочным аппаратом. |
| Гарантия | 12 месяцев (часто только на механику) | 24 месяца (полная) | Уточняйте, входит ли выезд инженера в гарантию. |
| Срок поставки запчастей | 2-4 недели (если есть на складе РФ) | От 3 месяцев | Критический фактор для непрерывного производства. |
Ценообразование: сколько стоит тяжёлая система сварочного позиционера в 2026?
Цены в России сейчас плавают вместе с курсом юаня и логистическими тарифами. Тем не менее, можно обозначить реалистичные коридоры цен для систем грузоподъемностью от 3 до 10 тонн. Помните, что цена «на сайте» часто не включает НДС, доставку и пусконаладку.
Базовые модели российского производства с простым управлением стоят в диапазоне от 1.2 до 2.5 млн рублей. Это надежные «рабочие лошадки» для ручной и полуавтоматической сварки. Они просты, как трактор, и чинятся кувалдой и сварочным аппаратом.
Системы с сервоприводами и ЧПУ, способные интегрироваться в роботизированные комплексы, обойдутся в 3.5 – 6 млн рублей. Здесь вы платите за точность и возможность программирования сложных циклов вращения.
Импортированные решения (даже если они формально доступны) могут стоить от 7 млн рублей и выше, причем срок поставки может достигать полугода. В текущих условиях это неоправданный риск для большинства предприятий, кроме тех, где требуется уникальная точность, недостижимая на других платформах.
Важно: Не экономьте на опциях. Дополнительный пульт дистанционного управления, защитный кожух для электроники (от брызг металла) и система аварийной остановки — это не роскошь, а необходимость для безопасной работы.
Проблема интеграции с источниками тока
Один из самых частых вопросов, который нам задают: «Подойдет ли мой старый сварочный инвертор?». Ответ: зависит от протокола обмена данными. Современные тяжёлые позиционеры часто имеют интерфейс для синхронизации со сварочным источником (start/stop, регулировка скорости в зависимости от тока). Если у вас парк старого оборудования, убедитесь, что позиционер имеет дискретные входы/выходы (сухие контакты). Это универсальный язык, который поймет любой аппарат, от советского выпрямителя до современного Kemppi.
Рекомендации по выбору поставщика: чек-лист для главного инженера
Прежде чем подписать договор, задайте поставщику эти пять вопросов. Их реакция скажет вам больше, чем любая презентация.
- «Покажите мне список запасных частей, которые есть на вашем складе в России прямо сейчас?» Если вам говорят «мы закажем из Китая за 2 недели», спросите: «А если таможня задержит груз?». Наличие склада в РФ — обязательное условие.
- «Могу ли я получить схему электрических соединений и мануал на русском языке до покупки?» Отсутствие документации на родном языке — красный флаг. Это значит, что вашим электрикам придется гадать.
- «Как система ведет себя при отключении питания?» Хороший позиционер должен иметь тормоза, которые фиксируют положение стола, чтобы тяжелая деталь не провернулась под собственным весом. Это вопрос безопасности людей.
- «Есть ли у вас референс-лист с заводами в моем регионе?» Позвоните этим заводам. Спросите не про «все ли хорошо», а про то, «что ломалось чаще всего».
- «Включена ли пусконаладка в стоимость?» Тяжёлая система сварочного позиционера требует точной установки по уровню и привязки к земле. Непрофессиональный монтаж убьет точность любого, даже самого дорогого оборудования.
Перспективы: что будет дальше?
К концу 2026 года мы ожидаем окончательного формирования нового стандарта на рынке. «Дикие» поставщики уйдут, останутся игроки, способные обеспечить полный цикл: продажа, монтаж, обучение, сервис. Мы видим рост спроса на гибридные системы, где механическая часть производится в РФ, а электроника базируется на открытых архитектурах, не зависящих от одного вендора.
Также набирает популярность аренда оборудования с последующим выкупом. Для разовых крупных проектов (например, строительство моста или резервуара) покупка тяжелого позиционера может быть неэффективной. Лизинговые программы от заводов-изготовителей становятся более гибкими.
Не бойтесь пробовать новое. Российский рынок оборудования стал более зрелым. Да, мы потеряли доступ к некоторым премиальным брендам, но gained (получили) стимул развивать собственные компетенции. Тяжёлая система сварочного позиционера сегодня — это не просто импортная коробка, это инженерный продукт, который можно и нужно адаптировать под свои нужды.
Итоговый вердикт
Если вам нужно надежное решение для серийного производства — смотрите в сторону локализованных систем с сервоприводами и российской поддержкой. Переплата за бренд больше не оправдана рисками простоев. Если же задача разовая или бюджет крайне ограничен — качественные китайские OEM-решения через проверенных интеграторов станут разумным компромиссом. Главное — не забывайте про запас прочности и наличие запчастей на складе. В 2026 году время ожидания детали важнее, чем её первоначальная цена.
Помните: сварочный позиционер покупается на десятилетия. Экономия на этапе выбора может обернуться ежегодными головными болями. Выбирайте партнера, а не просто товар. И да, всегда проверяйте качество сварных швов самой станины позиционера. Иногда то, как сделан станок, говорит о нем больше, чем любые цифры в паспорте.