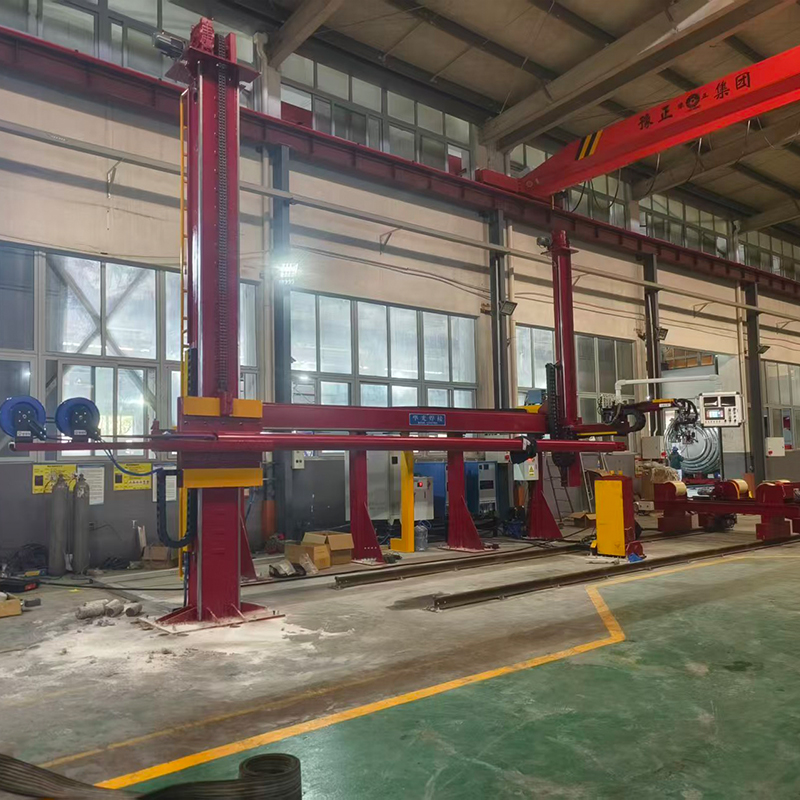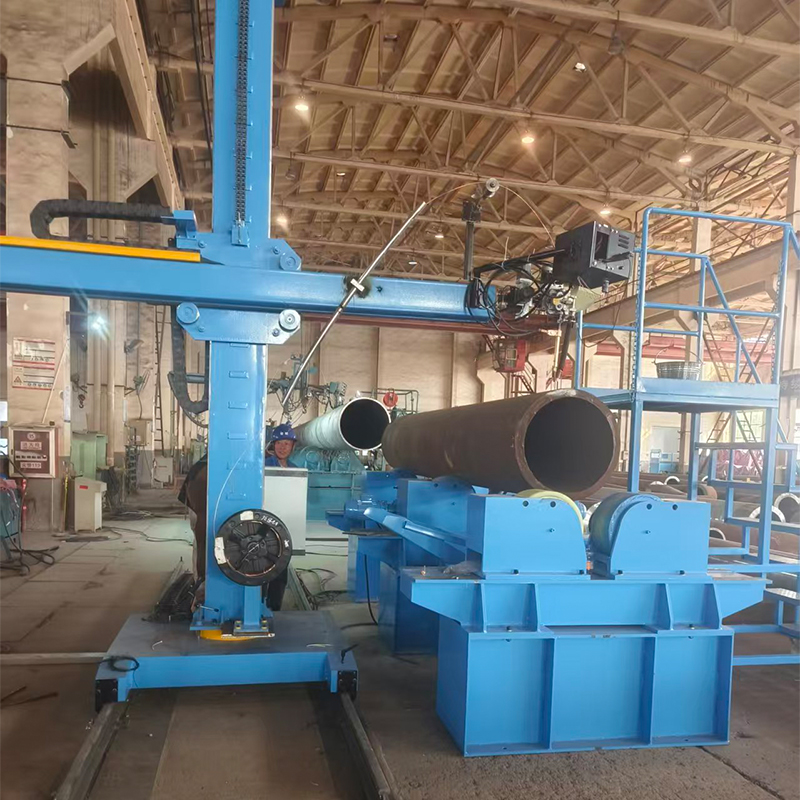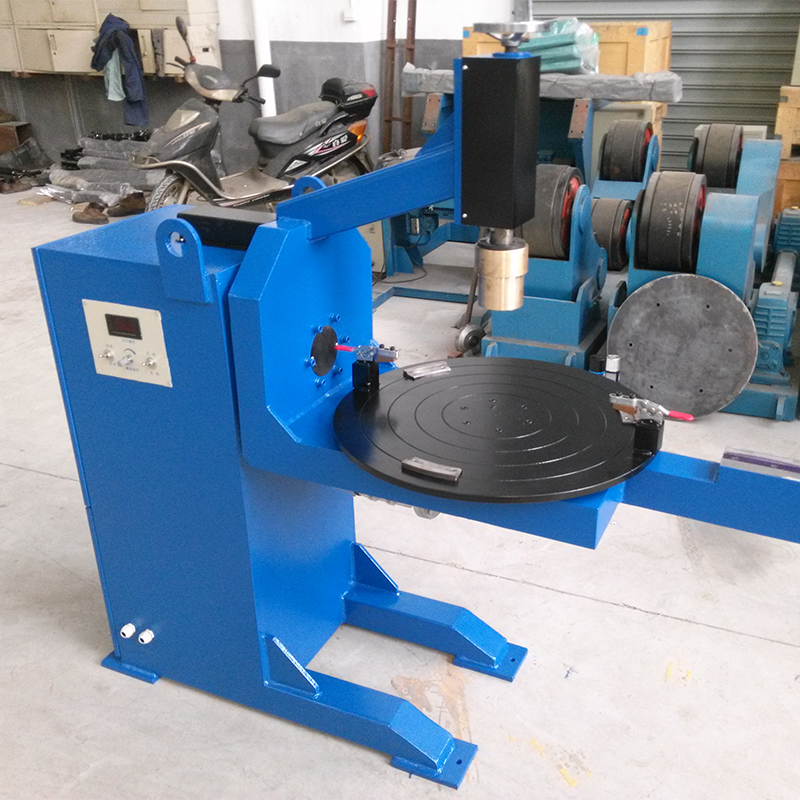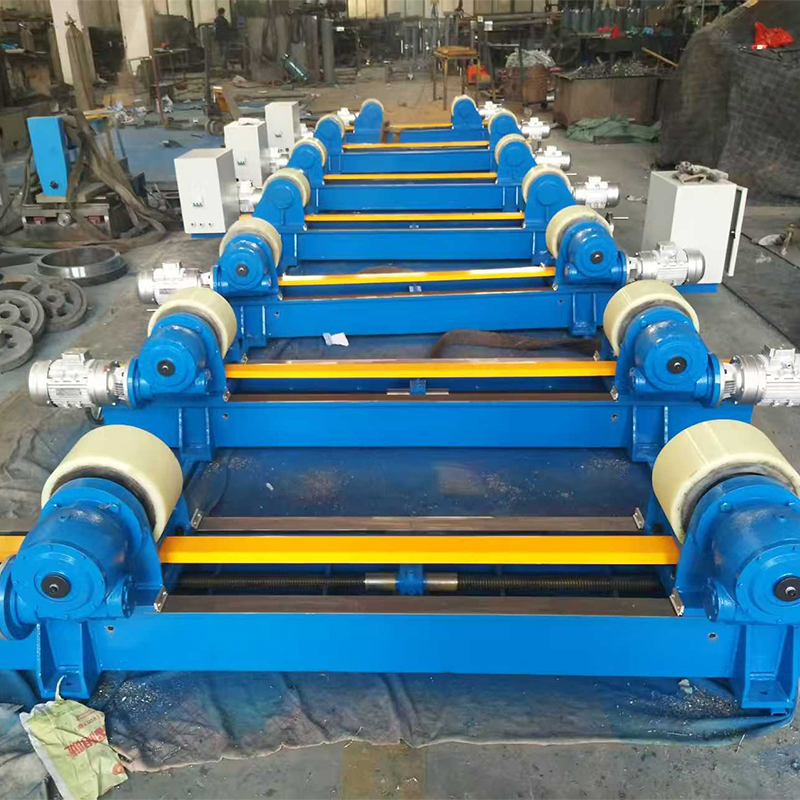
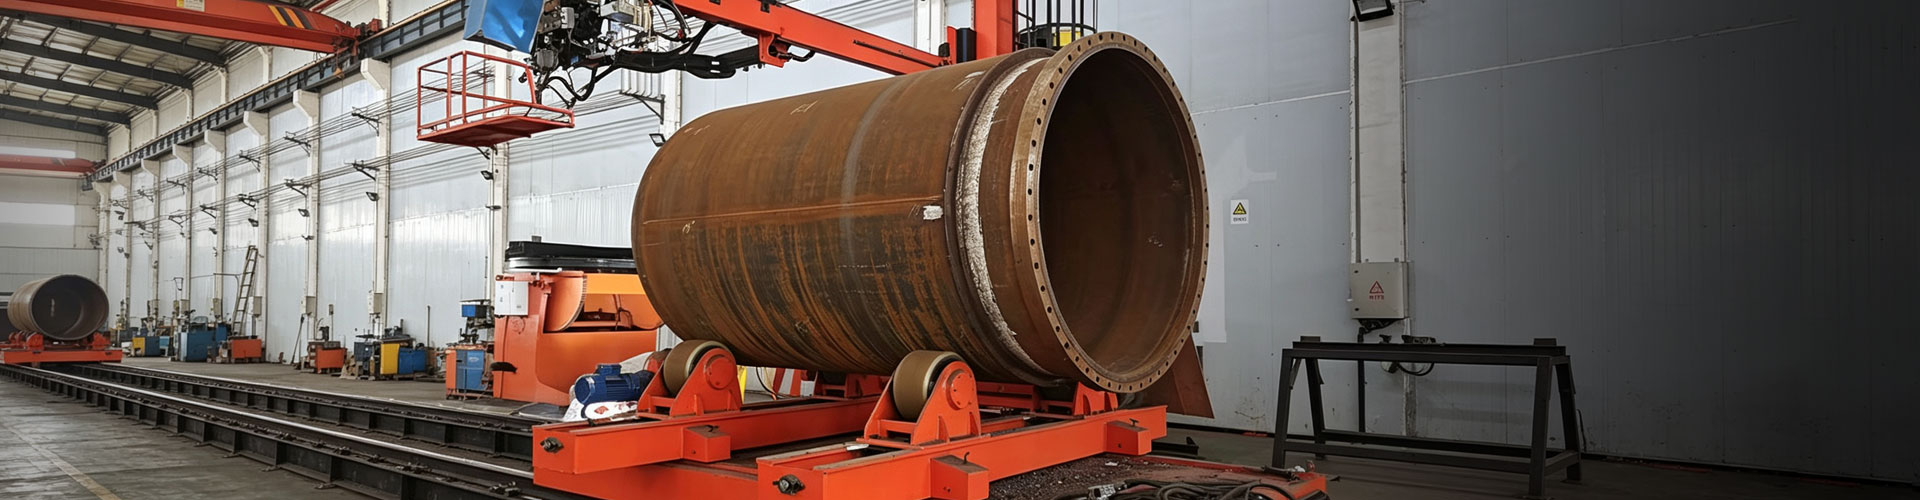
Сварочный роликовый стенд для кольцевых швов: цена 2026 – Завод
2026-09-16
- Почему старые критерии выбора больше не работают в 2026 году
- Анализ рынка: кто производит и чему верить
- Ценообразование в 2026 году: из чего складывается стоимость
- Как правильно интегрировать стенд в производственный процесс
- Прогноз развития технологии: что ждать в ближайшем будущем
- Итоговое резюме: как принять решение
Честно говоря, рынок промышленного оборудования в России к началу 2026 года переживает странный период. С одной стороны — дефицит привычных европейских брендов, с другой — наплыв техники из Азии, качество которой варьируется от «отличного» до «катастрофического». В этом хаосе особенно остро стоит вопрос надежности стыковочных узлов при строительстве трубопроводов и резервуаров. Именно здесь сварочный роликовый стенд для кольцевых швов: цена 2026 – Завод становится не просто строчкой в смете, а ключевым фактором риска или успеха всего проекта. Мы не будем пересказывать сухие технические регламенты. Давайте разберемся, почему стандартные подходы к закупке этого оборудования в текущих реалиях могут привести к простоям, и как выбрать установку, которая действительно выдержит суровые условия российской эксплуатации, а не просто красиво выглядит в каталоге.
Почему старые критерии выбора больше не работают в 2026 году
Еще пять лет назад инженер мог открыть каталог Linde или ESAB, ткнуть пальцем в модель с нужной грузоподъемностью и быть уверенным в результате. Сегодня этот алгоритм сломан. Логистические цепочки изменились, сервисное обслуживание западного оборудования стало либо невозможным, либо астрономически дорогим из-за параллельного импорта запчастей.
Главная ошибка, которую совершают закупщики сейчас — они смотрят только на паспортную грузоподъемность. Это ловушка. Реальная проблема кроется в системе управления и адаптации электроники к нестабильным параметрам питающей сети, что для многих российских промышленных зон является нормой, а не исключением. Если ваш новый китайский или локализованный российский стенд имеет «нежную» плату управления, чувствительную к скачкам напряжения, вы получите не сварочный аппарат, а источник головной боли для электриков.
Кроме того, термин «заводская цена» в 2026 году требует расшифровки. Многие поставщики маскируют торговые наценки под «сервисный пакет» или «адаптацию под РФ». Важно понимать: покупая напрямую у производителя (будь то завод в Челябинске, Санкт-Петербурге или партнерский завод в КНР), вы получаете возможность кастомизации. Шаблонные решения часто не учитывают специфику конкретных труб — например, овальность, которая неизбежна при хранении труб большого диаметра на открытых площадках.
Технологический сдвиг: от механики к интеллекту
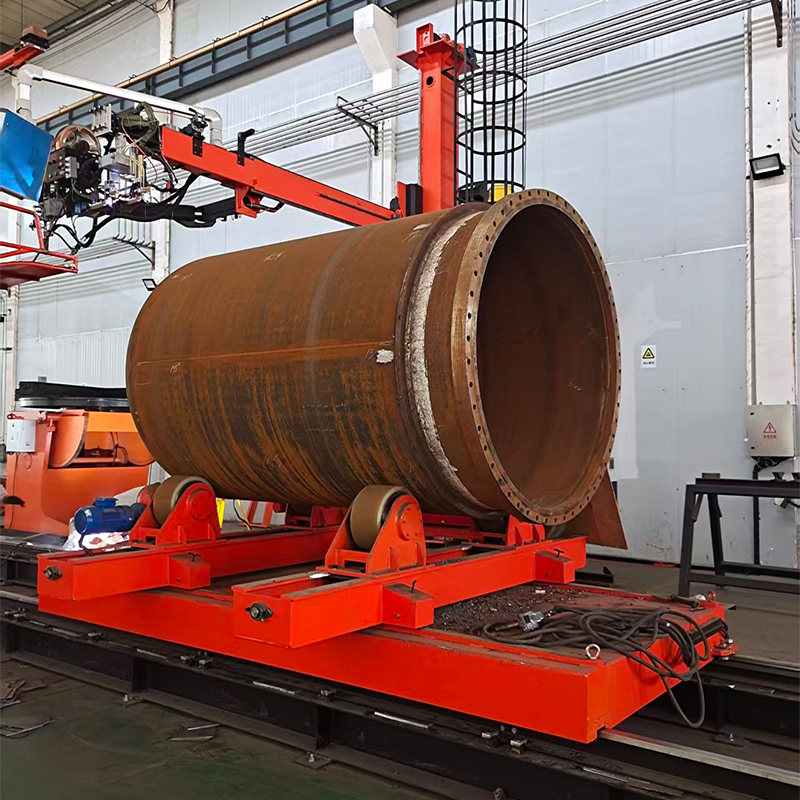
Современный сварочный роликовый стенд для кольцевых швов — это уже не просто два двигателя и редуктор. Это часть экосистемы. В 2025-2026 годах мы наблюдаем массовое внедрение систем обратной связи по току и напряжению непосредственно в контроллер вращения. Зачем это нужно? Чтобы синхронизировать скорость вращения трубы с параметрами сварочной головки. Если скорость плавает — шов будет неравномерным. Если шов неравномерный — дефектоскопия не пройдет. И вам придется вырезать кусок трубы и варить заново. Стоимость такого ремонта многократно превышает цену самого стенда.
Однако есть нюанс, о котором молчат маркетологи. Чем сложнее электроника, тем выше риск отказа в условиях крайнего Севера или Сибири. Стандартные полимерные дисплеи и кнопки могут дубеть при температурах ниже -40°C. Я лично видел случаи, когда операторы в Якутии разбивали сенсорные панели локтями, потому что те переставали реагировать на нажатия в мороз. Поэтому, выбирая оборудование для северных регионов, требуйте исполнения в металлическом корпусе с механическими органами управления или подтвержденных тестами низкотемпературных дисплеев.
Анализ рынка: кто производит и чему верить
Рынок России в 2026 году четко сегментирован. Давайте посмотрим правде в глаза: идеального варианта нет, есть компромиссы.
- Российские заводы-производители. Их главное преимущество — доступность металлоконструкций и возможность быстрого ремонта сваркой «в поле». Если у вас отвалилась опора в тайге, любой местный сварщик приварит её обратно. Минус — часто хромает качество сборки редукторов и электроники. Многие российские бренды сейчас используют китайские комплектующие, но продают их по цене европейского премиума, апеллируя к «импортозамещению».
- Китайские бренды (прямые поставки). Здесь разброс колоссальный. Есть топ-уровень (например, крупные фабрики, работающие на экспорт в ЕС до санкций), чье качество сопоставимо с мировым. Есть «подвальный» сегмент, который ломается через месяц. Цена привлекательная, но риск нарваться на некондицию высок. Важно наличие склада запчастей в РФ. Если запчасти нужно ждать 3 месяца из Шэньчжэня — это не ваш вариант.
- Остатки западного оборудования. Покупать новое оборудование брендов ЕС или США сейчас крайне рискованно из-за отсутствия гарантии и официальной поддержки. Это выбор для тех, кто имеет собственный штат высококлассных инженеров-электронщиков, способных ремонтировать сложные платы самостоятельно.
Обратите внимание на тенденцию: многие российские заводы теперь предлагают модульную конструкцию. Это значит, что вы можете купить базовую механическую часть у одного производителя, а систему управления и приводы — у другого, более специализированного. Такой подход позволяет собрать оптимальный комплекс, но требует высокой инженерной компетенции от заказчика.
Скрытые угрозы: что может пойти не так
Давайте обсудим то, о чем обычно пишут мелким шрифтом в конце договора. Резиновые покрытия роликов. В рекламе вам покажут идеальный полиуретан. В реальности, под воздействием ультрафиолета, озона (который выделяется при дуговой сварке) и перепадов температур, дешевая резина рассыхается и трескается за один сезон.
Совет эксперта: При заказе обязательно уточняйте состав компаунда для облицовки роликов. Для работы на открытом воздухе требуется морозостойкий, озоностойкий полиуретан с твердостью не менее 70-80 единиц по Шору. Мягкая резина лучше сцепляется, но изнашивается в разы быстрее, особенно если труба имеет загрязненную поверхность (ржавчина, грязь).
Еще одна проблема — биение роликов. Дешевые станки имеют плохую балансировку самих валов. При вращении тяжелой трубы это создает вибрацию. Вибрация передается на сварочную головку. Результат — «пляшущая» дуга и непровары. Проверить это можно только в работе, но при приемке на заводе требуйте протокол балансировки валов.
Ценообразование в 2026 году: из чего складывается стоимость
Когда вы видите запрос «сварочный роликовый стенд для кольцевых швов: цена 2026 – Завод», важно понимать структуру затрат. Цена не берется из воздуха. Она зависит от курса валют (так как двигатели и частотные преобразователи часто импортные), стоимости стали и логистики.
В таблице ниже приведены ориентировочные диапазоны цен на новые установки российского производства или качественной китайской сборки с локализацией сервиса в РФ. Цены указаны в рублях и могут варьироваться в зависимости от курса и конкретной конфигурации.
| Грузоподъемность (тонн) | Тип привода | Ориентировочная цена (руб.) | Для каких задач подходит |
|---|---|---|---|
| До 10 т | Механический / Простой электро | 350 000 – 600 000 | Небольшие трубы, ремонтные работы, мобильные бригады |
| 10 – 50 т | Электропривод с ЧПУ | 800 000 – 1 800 000 | Строительство трубопроводов среднего диаметра, резервуары |
| 50 – 100 т | Тяжелый электропривод, усиленная рама | 2 000 000 – 3 500 000 | Магистральные трубопроводы, крупные емкости |
| Свыше 100 т | Индивидуальный проект, синхронизация | От 4 000 000 | Уникальные объекты, атомная энергетика, судостроение |
Почему такой разброс? Стенд за 350 тысяч рублей, скорее всего, будет иметь асинхронные двигатели без точной регулировки скорости и простейшую релейную логику. Стенд за 1.5 миллиона будет оснащен сервоприводами или векторными частотными преобразователями, позволяющими поддерживать скорость с точностью до 1%. Для автоматической сварки под флюсом или в среде защитных газов эта точность критична. Для ручной сварки — не так важна.
Экономия vs Риск: где нельзя срезать углы
Можно сэкономить на окраске корпуса. Можно сэкономить на длине кабеля пульта управления. Но нельзя экономить на редукторе. Именно редуктор принимает на себя основную нагрузку. Если производитель использует дешевые китайские редукторы без должного запаса прочности, шестерни могут «слизать» при пуске нагруженной трубы с места. Замена редуктора в полевых условиях — это неделя простоя.
Также обратите внимание на систему безопасности. Наличие концевых выключателей, предотвращающих падение трубы со стенда, обязательно. Некоторые дешевые модели ими пренебрегают, полагаясь на внимательность оператора. В условиях смены, усталости и плохой видимости человеческий фактор дает сбои. Механическая защита должна быть.
Как правильно интегрировать стенд в производственный процесс
Покупка оборудования — это только половина дела. Вторая половина — его правильная эксплуатация. Ошибки монтажа приводят к 80% поломок в первый год работы.
Во-первых, основание. Роликовые стенды должны устанавливаться на жесткое, выверенное по уровню бетонное или металлическое основание. Если одна опора будет выше другой даже на 5 мм, труба будет испытывать крутящие моменты, которые не предусмотрены конструкцией. Это приведет к быстрому износу подшипников.
Во-вторых, расстояние между опорами. Оно должно составлять примерно 0.7–1.0 диаметра трубы для легких труб и до 0.5 диаметра для тяжелых, толстостенных труб. Слишком большое расстояние вызовет прогиб трубы. Слишком маленькое — неустойчивость.
В-третьих, настройка скорости. Не гонитесь за максимальной скоростью. Для качественной сварки кольцевых швов важна стабильность. Начните с малых скоростей, отладьте технологию сварки, и только потом увеличивайте производительность.
Сервис и поддержка: новый реальность
В 2026 году вопрос «кто будет чинить?» важнее вопроса «сколько стоит?». Перед подписанием договора задайте поставщику три вопроса:
- Есть ли у вас склад запасных частей в моем регионе?
- Каков срок поставки редуктора или двигателя в случае аварии?
- Предоставляете ли вы схему электрических соединений и программный код контроллера?
Если поставщик уклоняется от ответов или обещает «все будет хорошо», бегите. Надежный завод-производитель предоставит паспорт изделия, чертежи и контакты сервисной бригады. Отсутствие документации — признак «гаражного» производства, даже если бренд звучит громко.
Прогноз развития технологии: что ждать в ближайшем будущем
Рынок движется в сторону автономности. Уже сегодня появляются стенды, оснащенные лазерными сканерами, которые автоматически определяют центр тяжести трубы и корректируют положение роликов. Это исключает необходимость ручной центровки, которая занимает до 30% времени подготовительных работ.
Также растет популярность гибридных приводов. Они позволяют работать как от внешней сети, так и от дизель-генератора, что критично для удаленных стройплощадок. Интеграция с системами IoT (Интернета вещей) позволяет диспетчеру в офисе видеть режим работы каждого стенда в реальном времени: ток нагрузки, температуру двигателей, количество отработанных часов. Это помогает планировать профилактическое обслуживание до того, как оборудование выйдет из строя.
Однако, внедрение этих технологий в России идет неравномерно. В крупных компаниях (Газпром, Роснефть, Росатом) эти стандарты уже внедряются. В среднем сегменте и малом бизнесе преобладает консервативный подход: «работает — не трогай». И в этом есть здравый смысл. Простая, надежная машина, которую можно починить кувалдой и монтировкой, иногда ценнее навороченного робота, который боится пыли.
Итоговое резюме: как принять решение
Выбор сварочного роликового стенда для кольцевых швов в 2026 году — это не поиск самой низкой цены. Это поиск баланса между надежностью механики, адекватностью электроники и доступностью сервиса.
Если вы работаете в комфортных условиях цеха — смотрите в сторону моделей с точным электронным управлением и дополнительными функциями комфорта. Если ваша стихия — вахтовые методы работы в условиях Крайнего Севера или Дальнего Востока, выбирайте максимально упрощенную, «дубовую» механику с запасом прочности и минимальным количеством сложной электроники. Лучше иметь двигатель с плавным пуском, чем сервопривод, который сбивается от помех сварочного аппарата.
Проверяйте производителя. Посетите завод, если есть возможность. Посмотрите, как они варят свои собственные конструкции. Если швы на раме стенда выполнены небрежно, чего ждать от оборудования, которое должно обеспечивать качество ваших швов? Доверяйте, но проверяйте. Требуйте тестового запуска под нагрузкой. И помните: сэкономленные сегодня 100 тысяч рублей на оборудовании могут обернуться миллионами убытков из-за брака на магистрали.
Рынок стабилизировался. Предложение есть. Главное — не вестись на красивые картинки, а смотреть в суть: металл, мотор, редуктор и голову инженера, который это спроектировал. Именно эти четыре компонента определят, станет ли ваш новый стенд помощником или источником проблем.