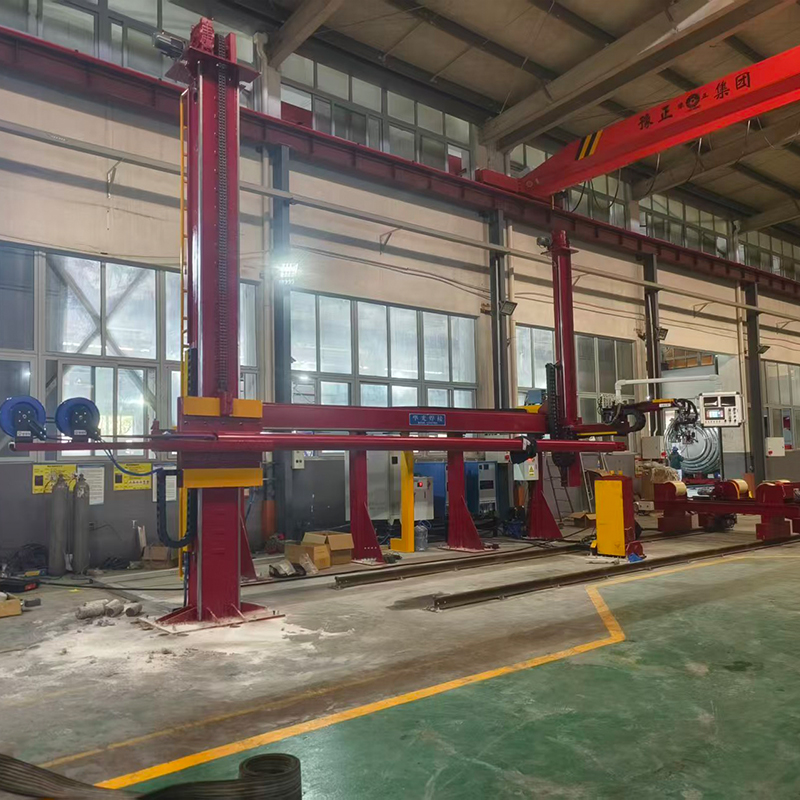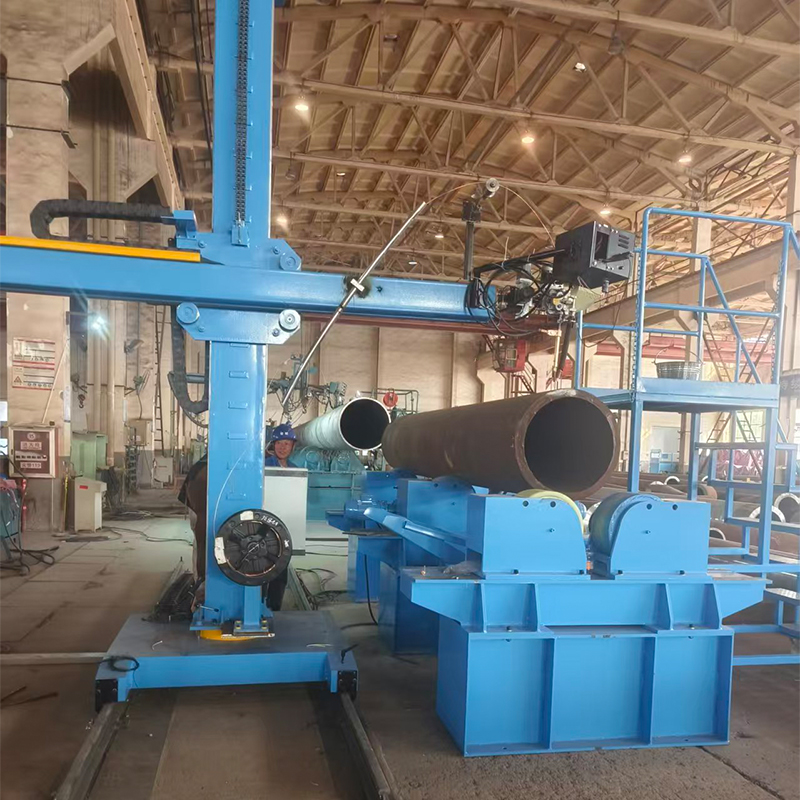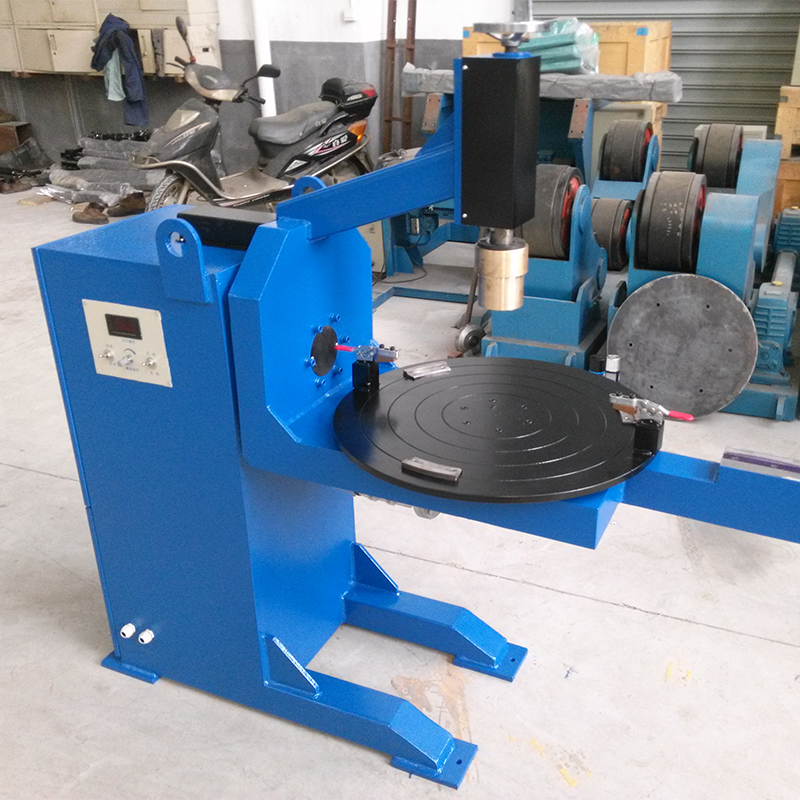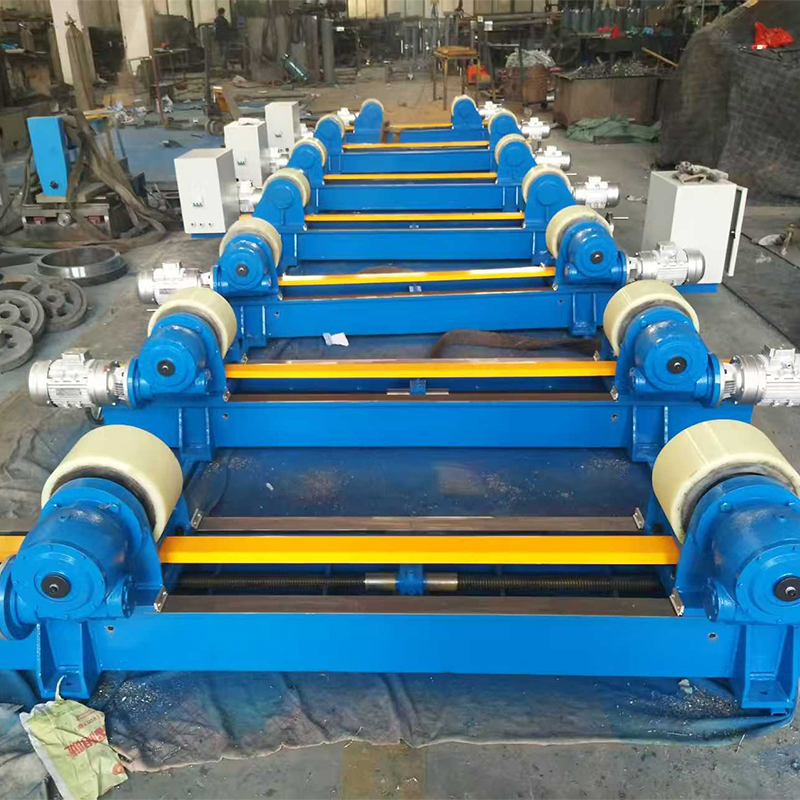
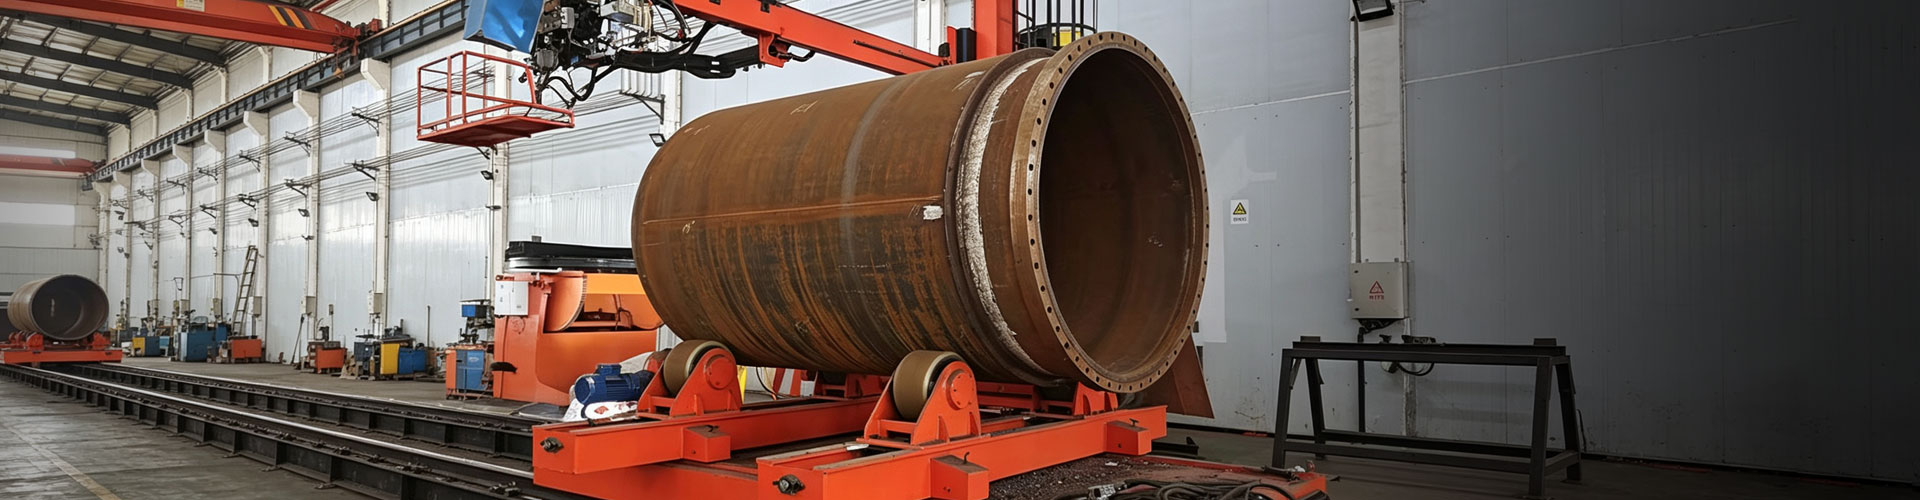
Приводной сварочный роликовый стенд: цена и выбор — Производитель
2026-09-18
- Почему старый подход к выбору роликовых стендов больше не работает
- Технические нюансы: что скрывают в спецификациях
- Ценообразование в 2025-2026: из чего складывается стоимость
- Как выбрать производителя: чек-лист для главного инженера
- Скрытые угрозы: о чем молчат продавцы
- Перспективы рынка: что ждать в 2026 году?
Вы ищете надежный приводной сварочный роликовый стенд: цена и выбор которого не превратятся в головную боль для вашего отдела закупок через полгода? Честно говоря, рынок промышленного оборудования в России сейчас напоминает минное поле. С одной стороны — ушедшие западные бренды, оставившие после себя вакуум сервиса. С другой — поток дешевого «ноунейм» оборудования из Азии, качество которого часто вызывает вопросы даже у самых оптимистичных инженеров.
Я работаю в индустрии более пятнадцати лет. Видел, как менялись стандарты, как ломались стереотипы и как компании теряли миллионы рублей на неправильном выборе вспомогательного оборудования. Сегодня мы поговорим не о маркетинговых брошюрах, а о суровой реальности цехов от Челябинска до Владивостока. Как выбрать приводные роликовые опоры в 2025-2026 годах? На что смотреть, когда менеджер пытается «впарить» вам модель с завышенными характеристиками? И почему самая дешевая цена может стать самой дорогой ошибкой в вашей жизни?
Почему старый подход к выбору роликовых стендов больше не работает
Давайте будем откровенны. Еще пять лет назад алгоритм был прост: открыл каталог европейского производителя, выбрал модель по грузоподъемности, подписал акт. Сейчас этот путь закрыт. Или, по крайней мере, стал крайне рискованным.
Российские предприятия, особенно в секторе ВПК, нефтегаза и тяжелого машиностроения, столкнулись с новой реальностью. Им нужно оборудование, которое:
- Работает в условиях жестких санкций (никаких зависимостей от импортных контроллеров Siemens или Schneider Electric, которые могут отключиться удаленно или просто исчезнуть с полок).
- Имеет локальную сервисную поддержку. Если двигатель сгорит в декабре в Норильске, ждать замену из Европы три месяца — это простой, который стоит дороже самого станка.
- Адаптировано к нашим климатическим условиям. Да, вы не ослышались. Электроника, рассчитанная на мягкую зиму Баварии, часто глючит при -30°C в Сибири, если не предусмотрена специальная подготовка.
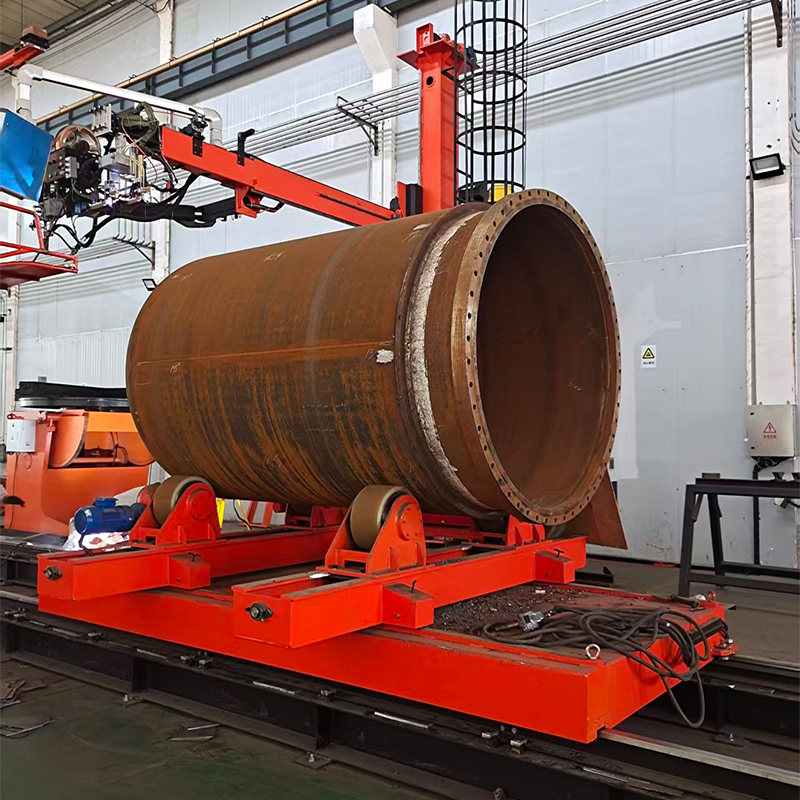
Приводной сварочный роликовый стенд — это не просто «крутилка» для трубы. Это сердце процесса сборки резервуаров, магистральных трубопроводов и корпусов судов. Ошибка в выборе здесь фатальна. Неравномерная скорость вращения? Привет, дефекты сварного шва. Проскальзывание? Искривление геометрии изделия. А переделывать шов на трубе диаметром два метра — это ад любой производственной линии.
Ловушка «универсальности»: миф, который убивает бюджеты
Менеджеры обожают продавать «универсальные» решения. «Этот стенд подойдет для труб от 100 мм до 3000 мм!». Звучит красиво. На практике — катастрофа.
Физика не обманешь. Для малых диаметров нужен высокий крутящий момент на низких скоростях, чтобы провернуть тяжелую трубу без проскальзывания. Для больших диаметров важна точность синхронизации приводов, иначе трубу начнет «винтить». Универсальные редукторы часто оказываются компромиссом, который плохо работает на обоих концах спектра.
Мой совет: если ваш профиль работ узкий (например, только магистральные трубы диаметром 1020-1420 мм), берите специализированное оборудование. Переплата за «универсальность» в данном случае — это налог на незнание технологии.
Технические нюансы: что скрывают в спецификациях
Когда вы смотрите на лист технических характеристик, большинство людей смотрят на грузоподъемность. Это первая ошибка. Грузоподъемность — параметр важный, но вторичный по отношению к типу привода и системе управления.
В 2025 году на российском рынке доминируют два типа приводных решений для роликовых стендов:
- Механический привод (цепной/ремненный) от одного двигателя. Классика. Надежно, ремонтопригодно, дешево. Но есть нюанс: длина передаваемого момента ограничена. Для очень длинных труб требуются сложные валы, которые могут давать вибрацию.
- Индивидуальный электропривод на каждую пару роликов. Современный тренд. Позволяет гибко менять конфигурацию, легко масштабируется. Но требует сложной системы синхронизации частотных преобразователей (VFD).
Именно во втором пункте кроется главная проблема импортозамещения. Многие российские сборщики берут китайские двигатели и ставят на них российские или китайские же частотники. Вопрос: насколько хорошо они синхронизированы?
Если рассинхронизация превысит 1-2%, труба начнет испытывать касательные напряжения. Для толстостенных труб это не критично.Но для тонкостенных конструкций из нержавеющих сталей или алюминиевых сплавов — это гарантия появления гофры или трещины.
Климатическое исполнение: забытый фактор
Я уже упоминал холод, но давайте углубимся. Стандартное исполнение УХЛ1 (умеренный и холодный климат) предполагает работу до -40°C. Однако, смазка в редукторах при таких температурах густеет, как пластилин. Пусковой ток двигателя возрастает в разы.
Проверьте, предлагает ли производитель:
- Синтетические морозостойкие смазки в редукторах «из коробки».
- Обогрев шкафов управления (ТЭНы внутри электроники).
- Защиту дисплеев пультов управления от конденсата.
Без этих мелочей зимой ваш дорогой стенд превратится в ледяную статую. И ни одна гарантия не покроет случай, если вы попытаетесь запустить его в -35°C без предварительного прогрева.
Ценообразование в 2025-2026: из чего складывается стоимость
Давайте разберем финансовую сторону вопроса. Почему цены на приводные роликовые стенды в России выросли, несмотря на уход дорогих европейских брендов? Парадокс? Нет, рыночная экономика.
Стоимость формируется из следующих компонентов:
| Компонент стоимости | Доля в цене (%) | Динамика 2024-2025 |
|---|---|---|
| Металлоконструкция (рама, ролики) | 30-35% | Стабильно, зависит от цен на сталь |
| Приводная группа (двигатели, редукторы) | 40-45% | Рост из-за курса валют и логистики |
| Система управления (ЧПУ, частотники) | 15-20% | Снижение за счет перехода на китайские аналоги |
| Логистика и монтаж | 10% | Рост из-за дефицита квалифицированных монтажников |
Важный инсайт: экономия происходит именно на электронике. Российские производители активно интегрируют решения на базе частотных преобразователей из КНР (бренды вроде VFD, Inovance или их российские ребрендинги). Это снижает итоговую цену на 20-30% по сравнению с европейскими аналогами прошлого поколения. Но требует тщательной настройки.
Ориентировочные цены на рынке РФ (на начало 2025 года)
Цены указаны за комплект (две самоходные тележки + пульт управления), без учета НДС и доставки. Помните, что это «вилка», и финальная смета всегда индивидуальна.
- Легкий класс (до 10 тонн): 800 000 – 1 200 000 руб. Подходят для небольших труб, емкостей. Часто имеют ручной механизм сведения роликов.
- Средний класс (10-50 тонн): 1 500 000 – 3 500 000 руб. Самый востребованный сегмент. Автоматическое сведение, цифровая индикация скорости.
- Тяжелый класс (50-200 тонн и выше): от 5 000 000 руб. и до бесконечности. Здесь начинается кастомизация. Цена зависит от длины базы, мощности приводов и сложности системы синхронизации.
Не удивляйтесь, если вам предложат цену ниже рынка на 40%. Скорее всего, там стоят самые дешевые китайские редукторы без имени, которые рассыплются через месяц интенсивной работы в три смены. Или же это «серый» импорт без гарантии и возможности официального обслуживания.
Как выбрать производителя: чек-лист для главного инженера
Выбор поставщика — это не тендер на бумаге. Это проверка на вшивость. Вот вопросы, которые я рекомендую задавать каждому потенциальному подрядчику. Их реакция скажет вам больше, чем любая презентация.
1. «Покажите мне схему электрических соединений шкафа управления»
Если они мнутся, говорят «это коммерческая тайна» или присылают картинку из интернета — бегите. Вы должны понимать, какие компоненты стоят внутри. Можете ли вы купить замену частотнику в Москве или Екатеринбурге завтра? Или придется ждать контейнер из Шэньчжэня три месяца?
2. «Какой запас прочности у металлоконструкции?»
Ролики работают на износ. Металл устает. Хороший производитель заложит коэффициент запаса прочности не менее 1.5-2.0 к номинальной нагрузке. Спросите, какая марка стали использована для осей роликов. Ответ «обычная сталь» должен вас насторожить. Должны быть легированные стали (типа 40Х, 45Г2) с термообработкой.
3. «Есть ли у вас референс-лист с действующими контактами?»
Не верьте логотипам Газпрома или Росатома на сайте. Попросите телефон главного механика на объекте, где стоит их оборудование. Позвоните. Спросите прямо: «Как часто ломается? Как быстро приезжает сервис?». Один такой звонок сэкономит вам сотни тысяч рублей.
4. «Как реализована синхронизация?»
Это ключевой вопрос для приводных стендов. Если у вас две и более пар приводных роликов, они должны вращаться с идентичной скоростью. Используется ли ведущий-ведомый принцип? Есть ли обратная связь по энкодерам? Если синхронизация разомкнутая (без обратной связи), риск проскальзывания выше.
Скрытые угрозы: о чем молчат продавцы
А теперь — та самая часть, которую вы не найдете в рекламных буклетах. Я вижу эти проблемы на аудитах производств регулярно.
Проблема №1: Деградация полиуретана.
Большинство современных роликов имеют покрытие из полиуретана для лучшего сцепления. Дешевый полиуретан на морозе дубеет и теряет эластичность. На жаре (летом в цеху) — плывет. Уточняйте температурный диапазон покрытия. Для севера нужны специальные составы.
Проблема №2: Отсутствие защиты от «дурака».
Что будет, если оператор случайно включит реверс на полной скорости? Или если труба соскользнет с роликов? В дешевых моделях нет датчиков перегрузки или концевых выключателей аварийной остановки. Итог — вырванные редукторы и погнутые рамы. Требуйте наличия системы аварийного торможения и блокировки неверных действий.
Проблема №3: Программное обеспечение.
Если стенд управляется через PLC (программируемый логический контроллер), кто владеет кодом? Если производитель зашифровал прошивку и уехал в другой город, вы становитесь заложником. При любом сбое вам придется платить им за выезд. Требуйте открытости протоколов обмена данными или хотя бы наличия резервной копии ПО на носителе.
Перспективы рынка: что ждать в 2026 году?
Рынок приводных сварочных стендов в России стабилизируется. Эпоха хаотичного импорта заканчивается. Мы видим четкий тренд на локализацию не просто сборки, а производства ключевых узлов.
Ожидается рост спроса на «умные» стенды, интегрированные в общую систему управления предприятием (MES). Возможность удаленного мониторинга нагрузки на двигатели, температуры редукторов и скорости вращения станет стандартом даже для среднего ценового сегмента. Это не дань моде, а необходимость предиктивного обслуживания. Проще заменить подшипник по данным вибродиагностики, чем менять весь узел после аварии.
Также стоит ожидать усиления конкуренции среди российских производителей электроники для приводов. Это сыграет нам на руку, снизив зависимость от импортных комплектующих и удешевив обслуживание.
Итоговое резюме: стратегия безопасной покупки
Покупка приводного сварочного роликового стенда — это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой. В текущих условиях низкая цена почти всегда означает экономию на качестве металла, смазки или электронной компонентной базе.
Ваш алгоритм действий:
- Четко определите диапазон диаметров и весов изделий. Отсекайте «универсальные» предложения, если они не подтверждены расчетами.
- Требуйте детализации компонентной базы. Двигатели, редукторы, частотники — все должно быть доступно для замены в РФ.
- Проверяйте климатическое исполнение. Не верьте на слово, требуйте паспорта на смазочные материалы и покрытия.
- Закладывайте в бюджет не только покупку, но и годовое сервисное обслуживание. Договор с производителем на шеф-монтаж и пусконаладку обязателен.
Помните: хороший стенд работает тихо, плавно и незаметно. Если вы слышите гул, чувствуете вибрацию или видите рывки при вращении — это не норма. Это признак того, что выбор был сделан неправильно. В мире тяжелой промышленности тишина и плавность — главные показатели качества.
Выбирайте с умом. Проверяйте факты. И пусть ваши швы будут идеальными, а оборудование — надежным, как автомат Калашникова, но с точностью швейцарских часов. Именно такой баланс сегодня нужен российскому производству.