Зажимной сварочный позиционер: цены 2026 – Производитель
2026-10-08
Честно говоря, рынок сварочного оборудования в 2026 году напоминает минное поле. Вы заходите на сайт, видите красивые рендеры, цифры грузоподъемности и цены, которые кажутся слишком хорошими для правды. Но стоит ли доверять этим цифрам, когда реальный цех пахнет озоном, а не маркетинговыми буклетами? Если вы ищете зажимной сварочный позиционер: цены 2026 – производитель, который не исчезнет после первой поломки, эта статья для вас. Мы не будем пересказывать технические паспорта. Мы разберем, почему половина купленных в прошлом году позиций уже требует капитального ремонта, и как выбрать оборудование, которое окупится, а не станет головной болью для главного инженера.
Почему стандартные таблицы цен врут вам в лицо
Откройте любой каталог. Там будет столбец «Цена». Рядом — модель. Казалось бы, бери да считай. Но в 2026 году цена на зажимной сварочный позиционер — это не статичная величина. Это живой организм, зависящий от курса юаня, логистических плеч через Казахстан или Турцию, и, что самое важное, от наличия сервоприводов на складе в Москве или Екатеринбурге.
Многие поставщики сейчас играют в игру «низкий вход». Они предлагают базовую модель по цене металлолома. Но попробуйте запросить комплектацию с энкодером обратной связи или усиленным редуктором. Цена взлетает на 40-60%. Почему? Потому что китайские OEM-заводы, которые штампуют эти устройства для десятков российских брендов, сами столкнулись с дефицитом качественных подшипников и электроники.
Я видел сметы, где разница между «дешевым» и «надежным» вариантом составляла всего 15 тысяч рублей на старте, но через год эксплуатации дешевый вариант требовал замены редуктора стоимостью в половину самого позиционера. Запомните: дешевый позиционер — это не экономия, это отложенный налог на некомпетентность закупщика.
Реальность рынка 2026: Китай vs Локальная сборка
Давайте снимем розовые очки. Европейские бренды (Kemppi, EWM) либо ушли, либо работают по схемам параллельного импорта с наценкой в 200% и отсутствием гарантии. Остается два пути:
- Прямой импорт из Китая (OEM/ODM). Дешево, но рискованно. Вы получаете «кота в мешке». Качество сварки шестерен может отличаться от партии к партии.
- Российские производители (локальная сборка). Это не миф. В Туле, Челябинске и Новосибирске есть цеха, которые собирают позиционеры из качественных комплектующих. Да, корпус может быть проще, но начинка часто лучше, чем у безымянных азиатских аналогов, потому что они используют проверенные двигатели и редукторы, доступные на внутреннем рынке.
В 2026 году тренд сместился в сторону «гибридов». Российский инженерный контроль + китайская механическая база. Это дает оптимальный баланс цены и надежности. Но как отличить хорошего сборщика от перекупщика?
Технический разбор: на что смотреть кроме грузоподъемности
Грузоподъемность — это маркетинг. Реальная проблема — это момент инерции и биение. Если вы варите тонкостенные трубы или сложные узлы для нефтегаза, вам не важно, выдержит ли стол 5 тонн. Вам важно, чтобы он не вибрировал на скорости 0.5 об/мин.
Вот три параметра, которые игнорируют 90% покупателей, и именно они убивают ваше качество сварки:
1. Люфт редуктора и точность позиционирования
Стандартный червячный редуктор имеет люфт. Для грубой сборки конструкций это нормально. Но если вы используете автоматическую сварку под флюсом или в среде защитных газов с жесткими требованиями к геометрии шва, люфт в 1-2 градуса станет кошмаром. Ищите модели с прецизионными планетарными редукторами или системами компенсации люфта. В 2026 году многие производители начали устанавливать двойные энкодеры: один на двигателе, второй на выходном валу. Это позволяет контроллеру компенсировать механические погрешности в реальном времени.
2. Тип зажимного механизма: универсальность против специализации
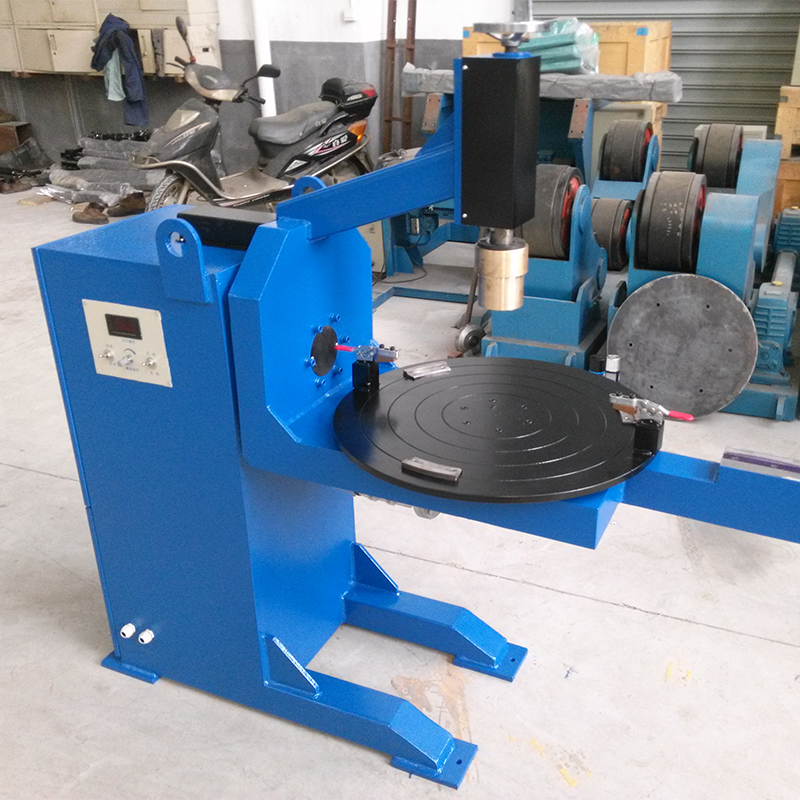
Слово «зажимной» в названии зажимной сварочный позиционер ключевое. Но какой именно зажим?
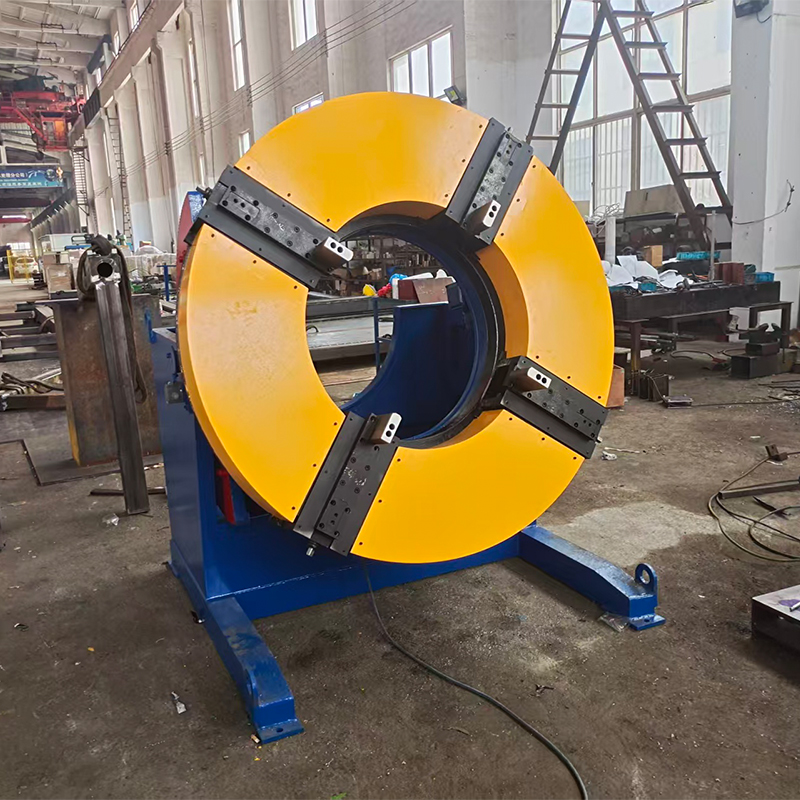
Трехкулачковые самоцентрирующиеся патроны: Идеальны для труб и круглых деталей. Быстрая замена, высокая точность центровки. Минус: ограниченный диапазон диаметров.
Универсальные прижимные плиты с Т-пазами: Позволяют крепить что угодно, от листового металла до сложных каркасов. Минус: долгая настройка, риск деформации тонких деталей при неравномерном прижиме.
Гидравлические зажимы: Дорого, мощно, надежно. Необходимы для тяжелых конструкций (от 2 тонн), где ручная затяжка невозможна или опасна.
Совет эксперта: если ваш профиль — серийное производство однотипных деталей, берите специализированный зажим. Если вы job-shop (разовые заказы), универсальная плита с набором быстросъемных прижимов сэкономит вам сотни часов.
3. Интеграция с роботизированными комплексами
В 2026 году изолированный позиционер — это атавизм. Современное производство требует синхронизации. Позиционер должен «общаться» со сварочным роботом или источником тока по протоколам Ethernet/IP, Profinet или хотя бы иметь сухой контакт для запуска/остановки. Если производитель предлагает только пульт с кнопками «Вперед/Назад» и аналоговый потенциометр скорости — бегите. Это оборудование прошлого десятилетия. Оно не позволит вам реализовать адаптивную сварку, где скорость вращения меняется в зависимости от положения горелки.
| Параметр | Бюджетный сегмент (Китай, no-name) | Премиум/Локальная сборка (РФ, топ-бренды) |
|---|---|---|
| Тип редуктора | Червячный, высокий люфт | Планетарный или червячный с компенсацией |
| Управление | Аналоговое, пульт | Цифровое, PLC, интеграция с роботом |
| Материал корпуса | Тонкостенная сталь, плохая покраска | Чугун или толстостенная сталь, порошковая окраска |
| Сервис в РФ | Отсутствует или через третьи руки | Прямой контракт, склад запчастей |
| Срок поставки | 2-4 месяца (логистические риски) | 2-4 недели (со склада) |
Цены 2026: сколько реально платить?
Давайте посмотрим правде в глаза. Цены на зажимной сварочный позиционер в 2026 году стабилизировались после шока 2022-2024 годов, но они выше довоенных. Вот ориентировочный диапазон цен для новых устройств (без учета НДС и доставки, так как логистика сильно варьируется):
- До 1 тонны (легкие работы, мелкие детали): 180 000 – 350 000 руб. Здесь много китайских моделей. Внимание обращайте на качество пульта управления — это первое, что ломается.
- 1–3 тонны (средний бизнес, металлоконструкции): 450 000 – 850 000 руб. Самый конкурентный сегмент. Российские сборщики здесь предлагают лучшие условия по гарантии.
- 5–10 тонн и выше (тяжелое машиностроение, судостроение): От 1.2 млн руб. и до бесконечности. Здесь часто требуется индивидуальное проектирование под конкретную деталь. Стандартные решения работают плохо.
Важный нюанс: не забывайте про стоимость оснастки. Сам позиционер может стоить 500 тысяч, но специализированные кулачки, переходные фланцы и гидравлические зажимы могут добавить еще 30-50% к стоимости. Всегда запрашивайте полную смету «под ключ».
Скрытые расходы, о которых молчат продавцы
Покупка оборудования — это только начало. Что будет, когда сгорит плата управления через полгода?
1. Запчасти. Уточните, есть ли двигатель и редуктор в свободной продаже в России. Если это уникальный китайский мотор с нестандартным фланцем, вы останетесь с нерабочим станком на месяцы.
2. Обучение. Ваши сварщики привыкли к старым добрым «вертушкам». Цифровой позиционер требует настройки параметров разгона и торможения. Если этого не сделать, тяжелая деталь по инерции провернет зажим, и вся работа пойдет насмарку. Требуйте от производителя выездного инженера или подробного видео-курса.
3. Электропитание. Многие современные позиционеры чувствительны к качеству сети. В промышленных зонах Урала или Сибири скачки напряжения — норма. Закладывайте в бюджет стабилизатор или ИБП для блока управления.
Как выбрать производителя в текущих условиях
Вы вбили в поиск «зажимной сварочный позиционер цены 2026 производитель». Вам выпало двадцать сайтов. Как отсеять лишних? Я использую метод «трех звонков».
Звонок 1: Техническому специалисту. Не менеджеру по продажам, а инженеру. Задайте вопрос: «Какой класс защиты IP у вашего блока управления и что будет, если в цеху попадание металлической пыли?». Если ответ «ну, мы ставим обычный короб», бегите. Хороший ответ: «IP54, есть ламинарное охлаждение или герметичный шкаф с фильтром». Это покажет, думали ли они о реальных условиях эксплуатации.
Звонок 2: В сервисный отдел. Спросите: «Сколько времени займет доставка редуктора для модели Х, если он выйдет из строя?». Если говорят «не ломается», они врут. Все ломается. Честный ответ: «У нас есть склад в Подмосковье, отправим СДЭК завтра, получите через 3 дня». Ложный ответ: «Надо заказывать из Китая, ждать 2 месяца».
Звонок 3: Существующему клиенту. Попросите контакты завода, который купил эту модель год назад. Позвоните туда. Спросите начальника цеха: «Что вас бесит в этом станке?». Вы услышите больше правды за 5 минут, чем за неделю чтения отзывов на сайтах.
Тренд 2026: Модульность и апгрейд
Сейчас умные производители предлагают модульные системы. Вы покупаете базовую механику (стол, раму, редуктор). А блок управления можете взять простой сейчас, а через год заменить на продвинутый с ЧПУ, не меняя «железо». Это спасает бюджет. В условиях нестабильности возможность поэтапной модернизации — killer feature.
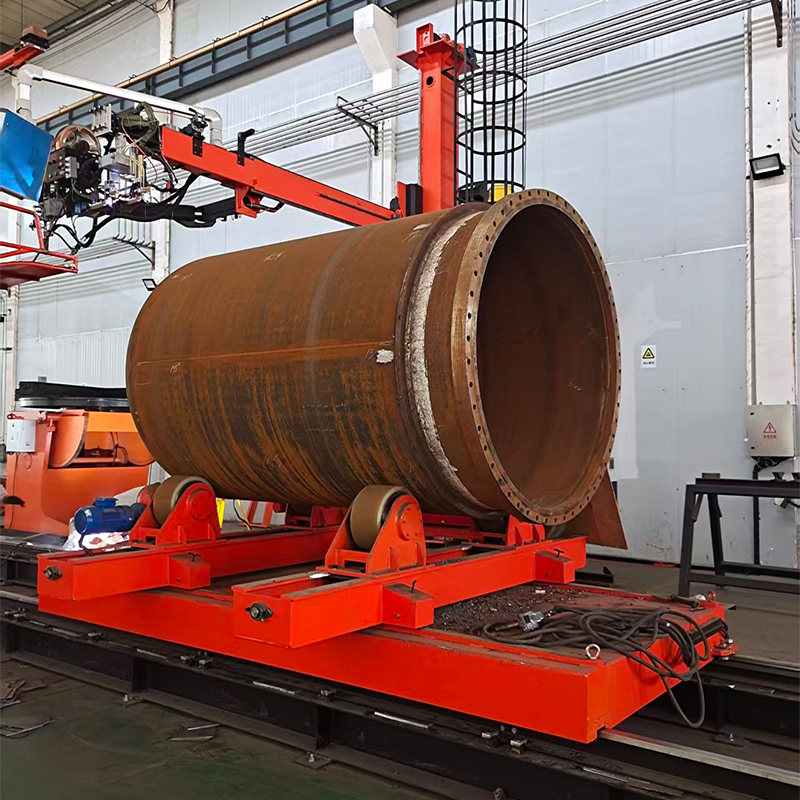
Также обратите внимание на наличие сквозного отверстия в столе позиционера. Для длинномерных труб это критично. Если отверстия нет, вам придется покупать дополнительные опоры-ролики, что усложняет конструкцию и снижает точность.
Практические советы по эксплуатации для увеличения срока службы
Даже самый дорогой зажимной сварочный позиционер можно убить за месяц неправильным обращением. Вот чек-лист, который я рекомендую повесить в каждом цеху:
- Балансировка. Никогда не начинайте работу с несбалансированной деталью. Смещение центра тяжести создает ударные нагрузки на подшипники стола. Используйте стропы для предварительной выверки.
- Защита от брызг. Сварочные брызги — враг №1. Они попадают в направляющие и зажимные механизмы, превращаясь в абразивную пасту. Используйте защитные экраны из листового металла или термостойкой ткани. Смазывайте направляющие чаще, чем написано в инструкции.
- Не используйте позиционер как кран. Запрещено поднимать или опускать деталь, закрепленную в зажиме, с помощью крана, если позиционер не зафиксирован в пространстве. Рычажное давление вырвет анкерные болты или деформирует раму.
- Зимний запуск. Если цех не отапливается (актуально для многих регионов РФ), смазка в редукторе густеет. Дайте оборудованию прогреться на холостых оборотах 10-15 минут перед нагрузкой. Иначе шестерни могут пойти «волной».
Итоговый вердикт: брать или ждать?
Ждать улучшения ситуации с ценами или появлением «идеального» европейского оборудования в 2026 году бессмысленно. Геополитика и логистика диктуют новые правила. Рынок адаптировался. Появились достойные российские производители, которые не просто копируют, но и улучшают конструкции под наши реалии (мороз, пыль, перепады напряжения).
Если вам нужен зажимной сварочный позиционер, действуйте так:
1. Определите максимальный вес детали с запасом 30%.
2. Решите, нужна ли вам интеграция с роботом. Если да — только цифровое управление.
3. Выберите локального производителя с собственным сервисным складом. Переплата в 10-15% по сравнению с «серым» импортом окупится одним днем простоя, который вы не потеряете.
4. Требуйте тестовый прогон вашей реальной детали перед оплатой final balance.
Помните: позиционер — это не просто стол, который крутится. Это инструмент, который определяет геометрию вашего изделия. Экономия на нем — это экономия на репутации вашего завода. В 2026 году выигрывает не тот, кто купил дешевле, а тот, кто купил надежнее и быстрее запустил в работу.
И еще один личный совет: не гонитесь за максимальной грузоподъемностью «на вырост». Позиционер на 5 тонн, загруженный деталями по 500 кг, работает хуже, чем специально подобранный аппарат на 1 тонну. У него другой момент инерции, другие динамики разгона. Подбирайте инструмент под задачу, а не под амбиции.